No products in the cart.
Nên chọn độ cứng Shore A nào cho PVC Granules y tế?
Độ cứng Shore A PVC Granules y tế không nên được lựa chọn chỉ bằng một con số có sẵn trên bảng thông số. Cùng Shore A nhưng ống khác độ dày, đường kính hoặc công thức vẫn có thể cho cảm giác uốn và khả năng chống xẹp khác nhau. AN ĐẠT sẽ giúp anh/chị xác định khoảng độ cứng phù hợp trước khi phát triển mẫu.
1. Shore A là gì và được đo như thế nào?
Shore A là thang đo độ cứng lõm thường được sử dụng cho các vật liệu mềm như cao su, nhựa đàn hồi và PVC mềm. Thang đo được thể hiện từ 0 đến 100, trong đó số càng cao thường cho thấy vật liệu càng khó bị đầu đo xuyên vào bề mặt. ISO 868 quy định loại A dùng cho vật liệu mềm hơn, còn loại D phù hợp với vật liệu cứng hơn. Tiêu chuẩn cũng cho phép đọc độ cứng ban đầu hoặc sau một khoảng thời gian đã quy định.
Shore A là phép đo thực nghiệm phục vụ kiểm soát và so sánh. ASTM D2240 lưu ý rằng không tồn tại mối quan hệ đơn giản giữa kết quả durometer với một tính chất cơ bản duy nhất của vật liệu. Kết quả còn chịu ảnh hưởng bởi hình dạng đầu đo, lực tác dụng và đặc tính đàn hồi nhớt của mẫu.
Vì vậy, không nên đo trực tiếp vài viên hạt rồi dùng kết quả đó làm độ cứng chính thức. Mẫu nên được ép thành tấm thử hoặc gia công thành sản phẩm có điều kiện đo đã thống nhất.
2. Shore A ảnh hưởng đến ống và linh kiện ra sao?
Với nhựa PVC mềm, thay đổi Shore A có thể ảnh hưởng rõ đến cảm giác cầm, lực uốn, khả năng lắp ráp và độ ổn định hình dạng.
Nếu Shore A quá thấp, sản phẩm có thể gặp các vấn đề:
Ống dễ xẹp khi bị uốn hoặc chịu lực ép.
Bề mặt có cảm giác quá mềm hoặc dễ dính.
Kích thước thành phẩm khó ổn định khi kéo và làm nguội.
Đầu ống dễ biến dạng khi lắp với đầu nối.
Linh kiện mềm có thể phục hồi chậm sau khi bị bóp.
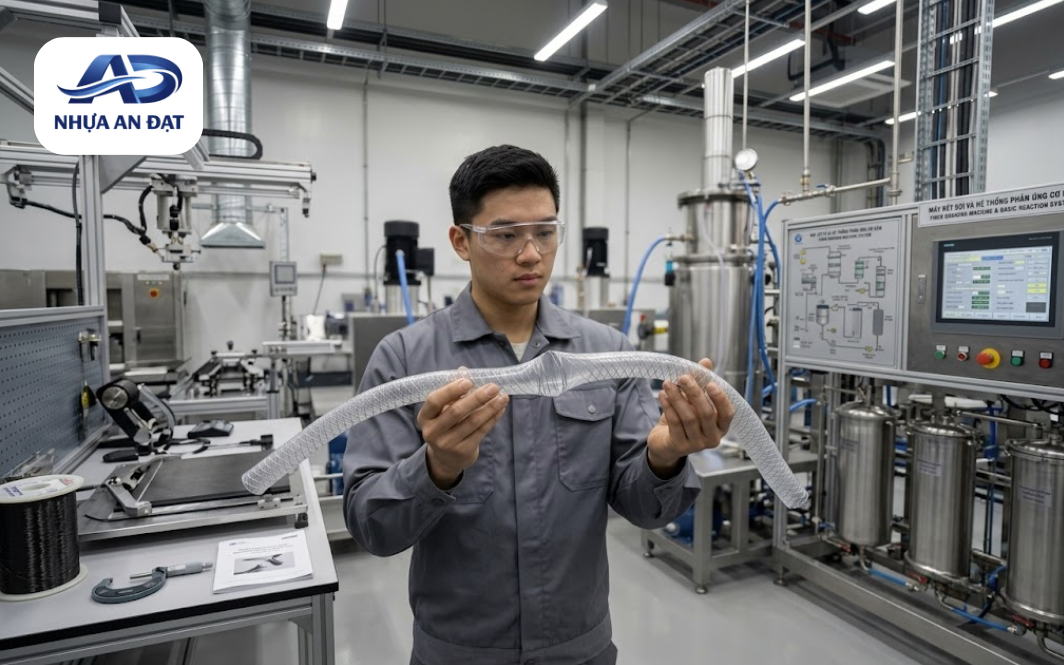
Nếu Shore A quá cao, các rủi ro thường gặp gồm:
Ống khó uốn và dễ tạo lực kéo tại vị trí kết nối.
Lực lắp đầu nối tăng.
Chi tiết bóp hoặc vòng đệm không đạt độ đàn hồi cần thiết.
Sản phẩm có cảm giác cứng hơn mẫu chuẩn.
Khả năng gấp, cuộn hoặc đóng gói giảm.
Do đó, Shore A phù hợp phải được hiểu là độ cứng đáp ứng chức năng của sản phẩm, không phải con số cao hoặc thấp nhất có thể đạt được.
3. Những yếu tố cần đánh giá cùng Shore A
Một kết quả Shore A chỉ có ý nghĩa khi được xem cùng cấu trúc và điều kiện sử dụng của sản phẩm.
Đường kính ống: ống có đường kính lớn và nhỏ sẽ có phản ứng khác nhau khi uốn.
Độ dày thành: thành ống tăng từ 1 mm lên 1,5 mm có thể làm sản phẩm cứng hơn rõ rệt dù vật liệu giữ nguyên Shore A.
Thiết kế tiết diện: ống tròn, ống nhiều lớp hoặc linh kiện có gân chịu lực khác nhau.
Độ bền kéo và độ giãn dài: hai công thức cùng Shore A chưa chắc có cơ tính giống nhau.
Khả năng phục hồi: cần đánh giá sau khi bóp, uốn hoặc kéo trong thời gian xác định.
Nhiệt độ sử dụng: vật liệu mềm có thể thay đổi cảm giác và độ cứng theo nhiệt độ.
Tiệt trùng và lão hóa: EO, gamma, nhiệt và thời gian lưu kho có thể làm thay đổi kết quả.
ISO 291 và ASTM D618 đều nhấn mạnh việc kiểm soát điều kiện nhiệt độ, độ ẩm khi điều hòa và thử mẫu để kết quả giữa các mẫu có thể so sánh tin cậy hơn.
4. Sai lầm khi sao chép độ cứng từ mẫu có sẵn
Sao chép đúng con số Shore A của mẫu đối chứng chưa chắc tạo ra sản phẩm tương đương. Những sai lầm thường gặp gồm:
Đo trực tiếp trên ống mỏng, cong hoặc có bề mặt không phẳng.
Không ghi rõ dùng thang Shore A hay Shore D.
So kết quả từ hai thiết bị hoặc hai phương pháp đọc khác nhau.
Một mẫu đọc ngay, mẫu khác đọc sau vài giây.
Không kiểm soát nhiệt độ và thời gian lưu mẫu trước khi đo.
Chỉ so Shore A mà bỏ qua độ dày, đường kính và lực chống xẹp.
Dùng kết quả của tấm ép để kết luận ngay cho ống sau đùn.
Sao chép độ cứng nhưng thay hệ hóa dẻo hoặc phụ gia.
Một mẫu có Shore A 70 không đồng nghĩa mọi công thức đo được 70 đều cho độ uốn, độ trong và khả năng đùn giống nhau. Shore A phải được dùng như một chỉ tiêu trong cả bộ tiêu chí nghiệm thu.
5. Quy trình xác định Shore A mục tiêu
Doanh nghiệp có thể xác định khoảng độ cứng theo quy trình 4 bước.
5.1 Đánh giá mẫu đối chứng
Đo Shore A trên mẫu chuẩn hoặc tấm thử được chuẩn bị thống nhất. Có thể đo tại 5 vị trí để phát hiện chênh lệch giữa các vùng, nhưng số điểm chính thức cần được hai bên thống nhất trong phương pháp kiểm tra.
5.2 Chọn khoảng sàng lọc
Thay vì thử một công thức duy nhất, có thể chọn 3 mức gần nhau, chẳng hạn:
Shore A 65: phù hợp với các sản phẩm cần độ mềm cao, dễ uốn, như ống truyền dịch nhỏ, dây mềm hoặc linh kiện cần cảm giác đàn hồi nhẹ.
Shore A 70: mức trung bình, thường dùng cho ống y tế tiêu chuẩn cần cân bằng giữa độ mềm và khả năng giữ hình dạng, chống xẹp ở mức vừa phải.
Shore A 75: phù hợp với các sản phẩm cần độ cứng cao hơn, như ống có thành mỏng nhưng yêu cầu chống xẹp tốt, hoặc linh kiện cần giữ form ổn định khi lắp ráp.
Các mức này chỉ là ví dụ sàng lọc. Với sản phẩm khác, khoảng thử có thể là 55–65 hoặc 75–85 tùy mẫu và chức năng.
5.3 Chạy trên đúng thiết kế
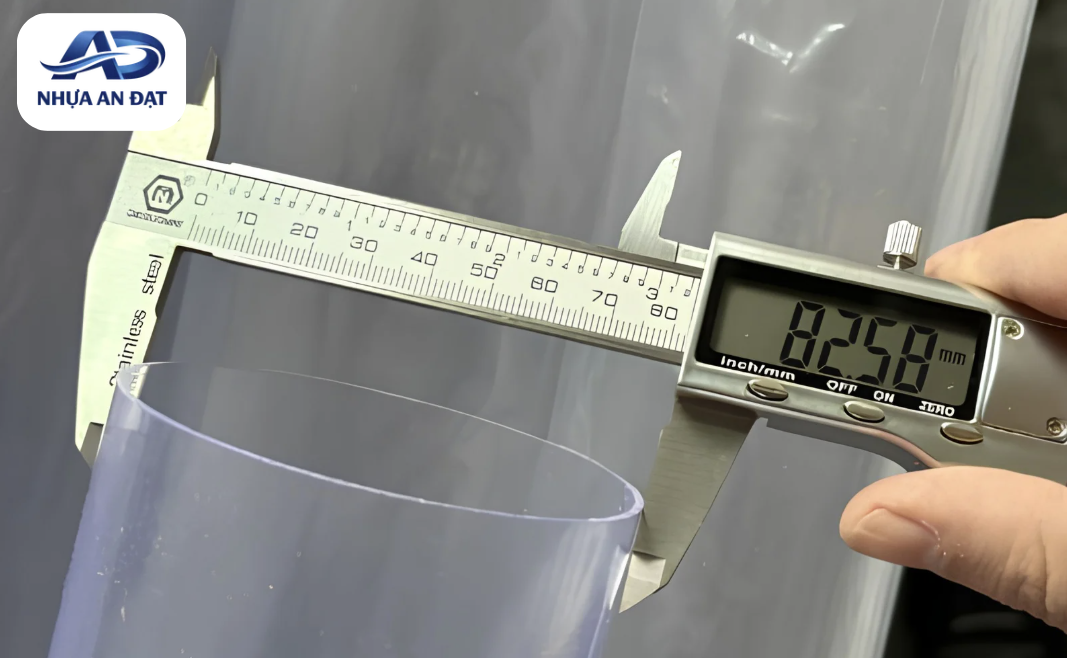
Ba công thức cần được đùn hoặc ép thành đúng kích thước dự kiến, sử dụng cùng loại máy, khuôn và điều kiện gia công để đảm bảo tính so sánh. Sau khi tạo mẫu, tiến hành đánh giá chi tiết các yếu tố như lực uốn (bằng thử nghiệm uốn cong ở các góc khác nhau), khả năng chống xẹp khi chịu lực nén, độ dễ dàng khi lắp đầu nối, độ mịn và độ trong của bề mặt, cũng như độ ổn định kích thước sau khi làm nguội và trong quá trình lưu trữ. Ngoài ra, nên ghi nhận các hiện tượng phát sinh như biến dạng, co rút hoặc thay đổi cảm giác vật liệu để có cơ sở lựa chọn công thức phù hợp nhất.
5.4 Xác lập giới hạn nghiệm thu
Sau khi chọn được công thức phù hợp, doanh nghiệp có thể thống nhất một khoảng như 70 ± 3 Shore A nếu kết quả thử cho thấy khoảng này đáp ứng sản phẩm. Đây là giới hạn nội bộ theo mẫu, không phải tiêu chuẩn chung cho PVC y tế.
6. Bảng dữ liệu cần gửi khi làm mẫu
| Dữ liệu cần cung cấp | Ví dụ thông tin | Mục đích sử dụng |
|---|---|---|
| Shore A mục tiêu | 70 ± 3 | Xây dựng khoảng công thức |
| Đường kính ngoài | 6 mm | Đánh giá hình học ống |
| Đường kính trong | 4 mm | Xác định độ dày thành |
| Mẫu đối chứng | 1–2 m ống | So cảm giác và chức năng |
| Lực uốn/chống xẹp | Theo mẫu hoặc giới hạn nội bộ | Tránh chọn chỉ theo Shore A |
| Phương pháp gia công | Đùn hoặc ép | Điều chỉnh cửa sổ gia công |
| Phương pháp tiệt trùng | EO hoặc gamma | Theo dõi thay đổi sau xử lý |
| Nhiệt độ sử dụng | Theo điều kiện thực tế | Đánh giá độ ổn định |
Dữ liệu càng cụ thể thì quá trình phát triển mẫu càng giảm phụ thuộc vào cảm nhận chủ quan như “mềm hơn một chút” hoặc “gần giống mẫu cũ”.
7. Câu hỏi thường gặp về độ cứng Shore A
7.1 Shore A của hạt và thành phẩm có giống nhau không?
Không nên đo Shore A trực tiếp trên hạt rời để đại diện cho thành phẩm. Hạt cần được ép thành mẫu chuẩn hoặc gia công thành sản phẩm, vì hình dạng, độ dày và điều kiện gia công ảnh hưởng đến kết quả đo.
7.2 Nhiệt độ có làm thay đổi độ cứng không?
Có. PVC mềm có tính đàn hồi nhớt nên kết quả có thể thay đổi theo nhiệt độ và thời gian điều hòa mẫu. Vì vậy, các mẫu so sánh cần được lưu và đo trong cùng điều kiện.
7.3 Có thể giảm Shore A mà vẫn chống xẹp ống không?
Có thể nghiên cứu bằng cách điều chỉnh công thức, độ dày thành, thiết kế tiết diện hoặc độ đàn hồi của vật liệu. Tuy nhiên, cần chạy thử vì giảm Shore A quá mạnh có thể làm ống mềm nhưng mất khả năng giữ hình dạng.
8. AN ĐẠT hỗ trợ điều chỉnh độ cứng như thế nào?
Tại AN ĐẠT, chúng tôi tiếp nhận Shore A mục tiêu cùng mẫu thành phẩm, kích thước, độ dày, yêu cầu chống xẹp và điều kiện gia công. Cách làm này giúp việc điều chỉnh công thức bám vào chức năng thực tế thay vì chỉ chạy theo một con số.
Với các dự án GIA CÔNG HẠT NHỰA PVC, AN ĐẠT có thể phối hợp phát triển nhiều mức độ cứng để khách hàng chạy thử và so sánh. Kết quả cần được xác nhận trên đúng máy, khuôn, kích thước và phương pháp tiệt trùng dự kiến.
Mỗi khoảng Shore A chỉ nên được áp dụng cho đúng mã công thức và sản phẩm đã đánh giá, không nên mặc định dùng chung cho mọi loại ống hoặc linh kiện.
9. Kết luận
Lựa chọn độ cứng Shore A PVC Granules y tế cần xem đồng thời kích thước, độ dày, lực uốn, khả năng chống xẹp, lắp ráp và điều kiện sử dụng. Một sản phẩm đạt đúng Shore A nhưng không đạt chức năng vẫn được xem là lựa chọn vật liệu chưa phù hợp.
Công Ty TNHH Nhựa An Đạt sẵn sàng tiếp nhận mẫu, bản vẽ và khoảng độ cứng mục tiêu để tư vấn công thức, thực hiện mẫu thử và báo giá. Anh/chị có thể liên hệ Hotline/Zalo để trao đổi trước khi chạy thử.
Xem thêm
THÔNG TIN LIÊN HỆ XEM TẠI
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/profile.php?id=61591847673388
>> Xem thêm:
Bài viết liên quan
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
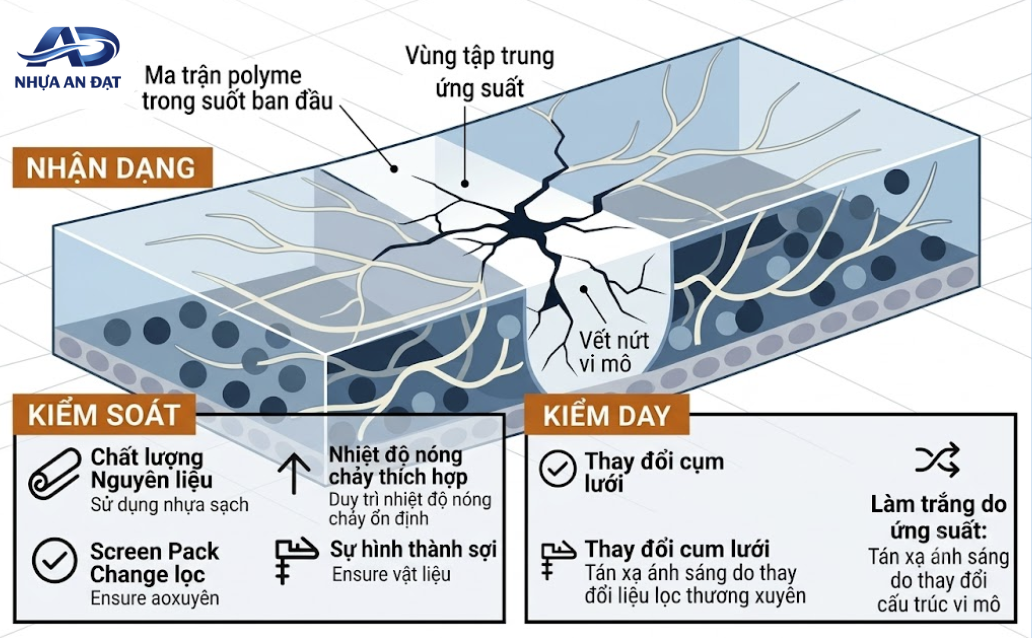
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.