No products in the cart.
Độ Dày Màng PVC Không Đồng Đều: Nguyên Nhân Và Giải Pháp
Độ dày là một trong những chỉ tiêu quan trọng nhất quyết định chất lượng của màng PVC. Chỉ cần sai lệch vài micron cũng có thể khiến màng dễ rách, khó định hình hoặc tiêu tốn nhiều nguyên liệu hơn mức cần thiết. Tuy nhiên, nguyên nhân của hiện tượng này không chỉ đến từ máy ép đùn mà còn liên quan trực tiếp đến chất lượng Hạt Nhựa PVC, công thức vật liệu và khả năng vận hành của dây chuyền. Trong bài viết này, An Đạt sẽ giúp doanh nghiệp hiểu rõ nguyên nhân và cách kiểm soát độ dày màng PVC hiệu quả hơn.
1. Vì sao độ dày màng PVC cần được kiểm soát chặt chẽ?
Trong sản xuất bao bì, độ dày của màng PVC không chỉ ảnh hưởng đến lượng nguyên liệu tiêu thụ mà còn quyết định khả năng bảo vệ sản phẩm, độ bền cơ học và hiệu quả của các công đoạn tiếp theo như in ấn, cắt, hàn hoặc thermoforming.
Nếu màng quá mỏng, sản phẩm có thể bị rách trong quá trình đóng gói hoặc vận chuyển. Ngược lại, nếu màng quá dày, doanh nghiệp sẽ phải tiêu hao nhiều nguyên liệu hơn, làm tăng chi phí sản xuất mà chưa chắc mang lại giá trị sử dụng tương ứng.
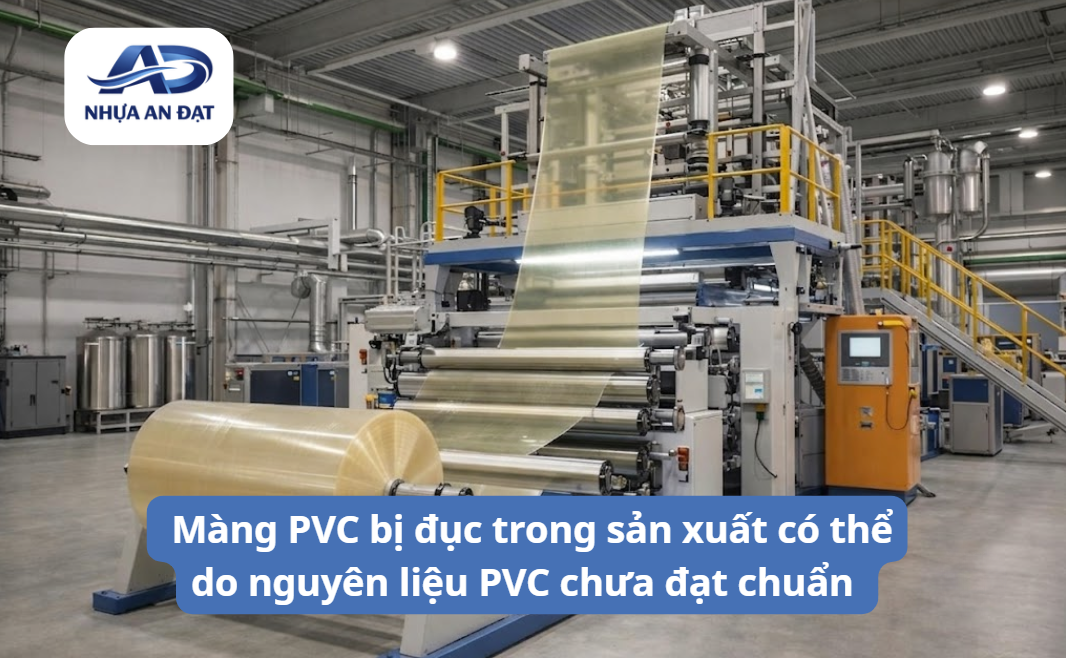
Đối với các ngành như bao bì thực phẩm, vỉ thuốc hay màng co kỹ thuật, khách hàng thường quy định dung sai rất chặt chẽ. Vì vậy, việc duy trì độ dày ổn định giữa toàn bộ cuộn màng và giữa các lô sản xuất là yêu cầu bắt buộc nếu doanh nghiệp muốn đảm bảo chất lượng và giảm tỷ lệ hàng lỗi.
2. Nguyên nhân khiến độ dày màng PVC không đồng đều
2.1. Dòng chảy của vật liệu không ổn định
Một trong những nguyên nhân phổ biến nhất là dòng chảy của nhựa trong quá trình ép đùn không ổn định. Khi vật liệu nóng chảy không đều, lượng nhựa đi qua từng vị trí của đầu khuôn sẽ khác nhau, dẫn đến nơi dày, nơi mỏng trên cùng một tấm màng.
Hiện tượng này có thể xuất phát từ chất lượng nguyên liệu, sự thay đổi giữa các lô hạt nhựa PVC Compound hoặc quá trình phối trộn chưa đồng đều. Trong thực tế, nhiều doanh nghiệp chỉ điều chỉnh khe khuôn hoặc tốc độ kéo mà bỏ qua nguyên nhân từ vật liệu, khiến lỗi vẫn tiếp tục lặp lại sau mỗi lần thay lô nguyên liệu.
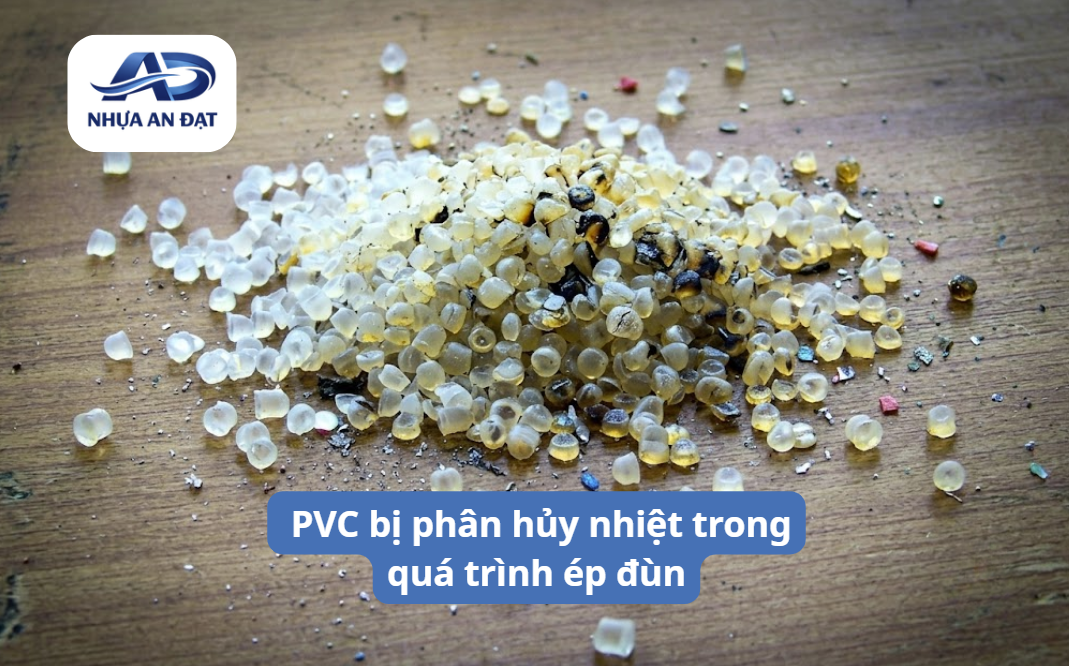
Đó cũng là lý do các doanh nghiệp sản xuất bao bì kỹ thuật thường lựa chọn Gia Công Hạt Nhựa PVC theo yêu cầu để đảm bảo khả năng nóng chảy và dòng chảy phù hợp với từng dây chuyền sản xuất.
2.2. Đầu khuôn và tốc độ kéo màng chưa được cân bằng
Ngay cả khi nguyên liệu đạt chất lượng tốt, độ dày của màng vẫn có thể dao động nếu đầu khuôn hoặc hệ thống kéo màng hoạt động không ổn định.
Ví dụ, khe đầu khuôn bị mòn hoặc bám cặn sẽ khiến lượng nhựa phân bố không đều trên chiều rộng của màng. Trong khi đó, nếu tốc độ kéo thay đổi liên tục hoặc lực căng giữa các trục cuốn không đồng nhất, màng cũng dễ bị mỏng cục bộ hoặc dao động độ dày theo chiều dài cuộn.
Vì vậy, khi phát hiện hiện tượng màng không đồng đều, doanh nghiệp nên kiểm tra cả nguyên liệu và thiết bị thay vì chỉ tập trung vào một yếu tố. Việc đánh giá đồng thời sẽ giúp xác định đúng nguyên nhân và rút ngắn thời gian xử lý sự cố.
2.3. Những chỉ tiêu kỹ thuật cần kiểm soát để duy trì độ dày ổn định
Để hạn chế tình trạng màng PVC bị dày mỏng không đều, bộ phận kỹ thuật thường theo dõi đồng thời nhiều chỉ tiêu trong quá trình sản xuất, thay vì chỉ kiểm tra thành phẩm sau khi hoàn tất.
Khả năng gia công của hạt nhựa PVC Compound: Vật liệu cần nóng chảy đồng đều và tạo dòng chảy ổn định trong suốt quá trình ép đùn. Nếu khả năng gia công không tốt, độ dày của màng sẽ khó duy trì ổn định dù máy đã được cài đặt đúng thông số.
Độ ổn định giữa các lô nguyên liệu: Khi đặc tính của từng lô hạt nhựa thay đổi quá nhiều, doanh nghiệp sẽ phải điều chỉnh máy thường xuyên. Điều này không chỉ làm tăng thời gian cài đặt mà còn khiến chất lượng thành phẩm khó đồng nhất.
Áp suất và nhiệt độ ép đùn: Đây là hai thông số cần được duy trì ổn định trong suốt quá trình sản xuất. Sự dao động lớn có thể làm thay đổi lưu lượng nhựa qua đầu khuôn, từ đó ảnh hưởng trực tiếp đến độ dày của màng.
Tốc độ kéo màng: Nếu tốc độ kéo không phù hợp với lượng nhựa được đùn ra, màng sẽ bị kéo quá mỏng hoặc tích tụ quá dày. Việc đồng bộ giữa lưu lượng nhựa và tốc độ kéo là yếu tố quan trọng để đảm bảo chất lượng thành phẩm.
Khi các chỉ tiêu này được kiểm soát đồng thời, doanh nghiệp không chỉ giảm tỷ lệ phế phẩm mà còn duy trì được chất lượng ổn định trong suốt quá trình sản xuất hàng loạt.
2.4. Doanh nghiệp nên kiểm soát độ dày màng PVC như thế nào?
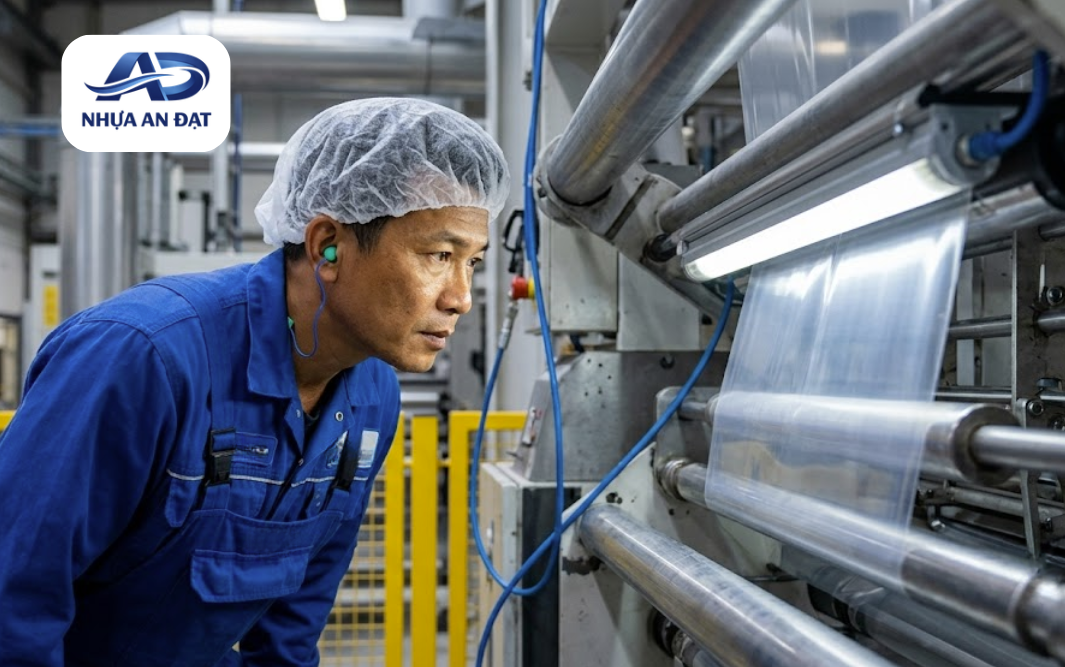
Việc phát hiện màng PVC không đồng đều sau khi đã cuộn thành phẩm thường khiến doanh nghiệp tốn nhiều thời gian và chi phí xử lý. Thay vì chỉ kiểm tra ở công đoạn cuối, các nhà máy hiện nay có xu hướng kiểm soát chất lượng ngay trong suốt quá trình ép đùn để phát hiện sai lệch sớm hơn.
Đối với các dây chuyền hiện đại, độ dày màng thường được theo dõi liên tục bằng thiết bị đo trực tuyến hoặc kiểm tra định kỳ bằng thước đo chuyên dụng. Nếu phát hiện độ dày bắt đầu dao động, bộ phận kỹ thuật có thể nhanh chóng kiểm tra đầu khuôn, tốc độ kéo hoặc nguyên liệu trước khi ảnh hưởng đến cả cuộn màng.
Ngoài thiết bị, doanh nghiệp cũng nên xây dựng quy trình kiểm soát thống nhất giữa bộ phận sản xuất và QA. Khi mỗi ca sản xuất đều ghi nhận các thông số như nhiệt độ, áp suất, tốc độ kéo và kết quả đo độ dày, việc truy tìm nguyên nhân sẽ nhanh hơn rất nhiều nếu xảy ra sự cố.
| Nội dung kiểm soát | Mục đích |
|---|---|
| Đo độ dày theo từng vị trí trên chiều rộng màng | Phát hiện khu vực dày hoặc mỏng bất thường |
| Theo dõi độ dày theo từng cuộn | Kiểm soát sự ổn định giữa các ca sản xuất |
| Kiểm tra đầu khuôn định kỳ | Hạn chế hiện tượng phân bố dòng chảy không đều |
| Kiểm soát chất lượng nguyên liệu đầu vào | Giảm biến động giữa các lô hạt nhựa PVC Compound |
| Lưu thông số vận hành của từng ca | Dễ truy vết và phân tích nguyên nhân khi phát sinh lỗi |
Một điểm mà nhiều doanh nghiệp thường bỏ qua là độ dày ổn định không đồng nghĩa với chất lượng ổn định. Nếu màng đạt đúng độ dày nhưng độ trong giảm, xuất hiện gel hoặc bề mặt bị sọc thì thành phẩm vẫn có thể bị khách hàng từ chối. Vì vậy, việc kiểm soát độ dày cần được thực hiện song song với các chỉ tiêu khác như độ trong, khả năng gia công và tính ổn định của nguyên liệu.
3. AN ĐẠT – Phát triển hạt nhựa PVC Compound cho màng PVC giúp ổn định quá trình ép đùn
Trong sản xuất màng PVC, một loại nguyên liệu ổn định không chỉ giúp tạo ra thành phẩm đạt yêu cầu mà còn góp phần giảm thời gian điều chỉnh máy, hạn chế phế phẩm và duy trì năng suất của dây chuyền. Đây là yếu tố đặc biệt quan trọng với các doanh nghiệp sản xuất liên tục hoặc phục vụ thị trường xuất khẩu.
Là nhà sản xuất Hạt nhựa PVC Compound, Hạt nhựa PVC nguyên sinh và Hạt PVC dẻo, An Đạt phát triển các dòng vật liệu dành cho màng co, bao bì định hình và nhiều ứng dụng PVC kỹ thuật khác. Thông qua hoạt động Sản Xuất Hạt Nhựa PVC, AN ĐẠT kiểm soát đồng bộ từ lựa chọn nguyên liệu, phối trộn phụ gia đến tạo hạt nhằm đảm bảo khả năng gia công ổn định, hạn chế dao động dòng chảy và duy trì chất lượng giữa các lô sản xuất.
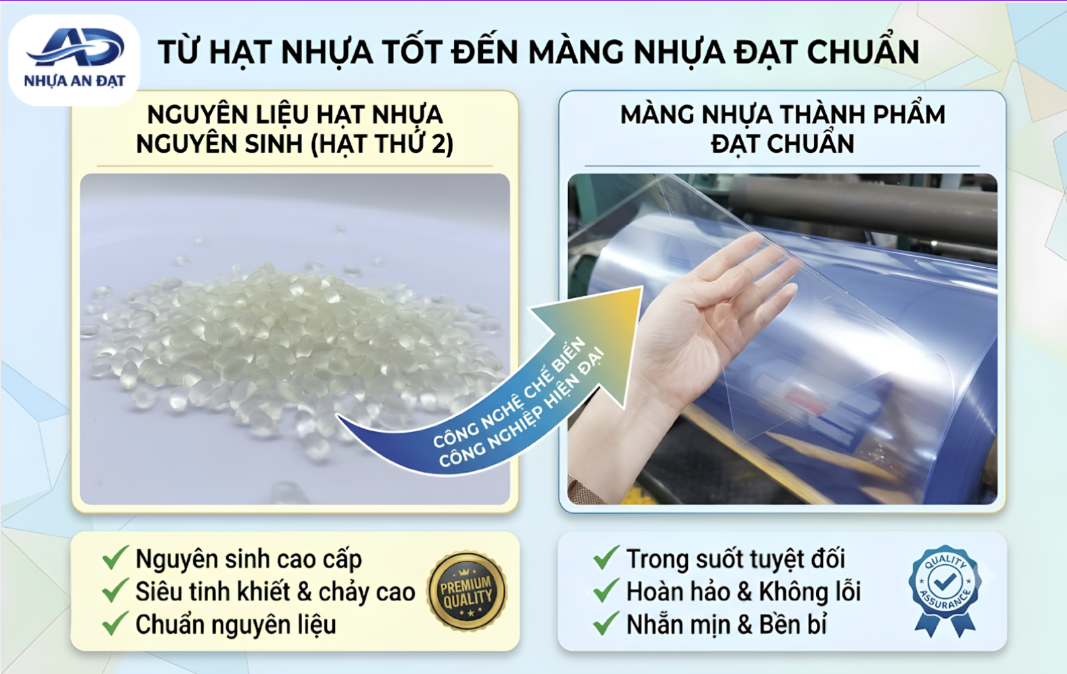
Đối với những doanh nghiệp cần tối ưu vật liệu theo từng dây chuyền, AN ĐẠT cung cấp dịch vụ Gia Công Hạt Nhựa PVC và Gia Công OEM & ODM Nhựa Theo Yêu Cầu. Đội ngũ kỹ thuật sẽ phối hợp đánh giá yêu cầu về độ dày màng, tốc độ ép đùn, khả năng tạo hình và các tiêu chuẩn kỹ thuật để xây dựng công thức hạt nhựa PVC Compound phù hợp với từng ứng dụng thực tế.
4. Kết luận
Độ dày màng PVC không đồng đều là lỗi thường gặp nhưng hoàn toàn có thể kiểm soát nếu doanh nghiệp đánh giá đúng nguyên nhân. Bên cạnh việc kiểm tra đầu khuôn và thông số vận hành, chất lượng hạt nhựa PVC Compound cũng là yếu tố quan trọng ảnh hưởng đến sự ổn định của dòng chảy và khả năng duy trì độ dày giữa các lô sản xuất.
Lựa chọn nguyên liệu phù hợp, kết hợp với quy trình kiểm soát chất lượng chặt chẽ sẽ giúp doanh nghiệp giảm tỷ lệ phế phẩm, tối ưu chi phí sản xuất và nâng cao độ ổn định của thành phẩm, đặc biệt đối với các sản phẩm bao bì kỹ thuật có yêu cầu cao.
>> Xem thêm:
HẠT NHỰA PVC: ĐẶC TÍNH, ỨNG DỤNG VÀ GIA CÔNG HẠT NHỰA THEO YÊU CẦU
Tiêu chí chọn hạt nhựa PVC cho ron, giăng doanh nghiệp không thể bỏ qua
Nhà máy AN ĐẠT - Sản xuất hạt nhựa PVC Compound theo yêu cầu
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 070 748 8367
Website: https://andatplastic.vn/
Bài viết liên quan
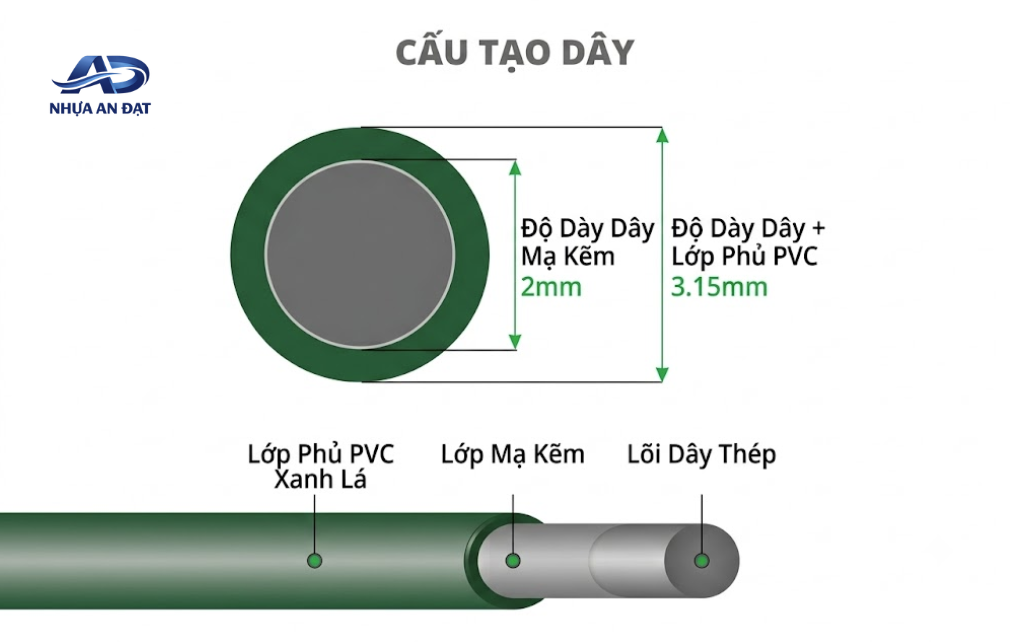
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
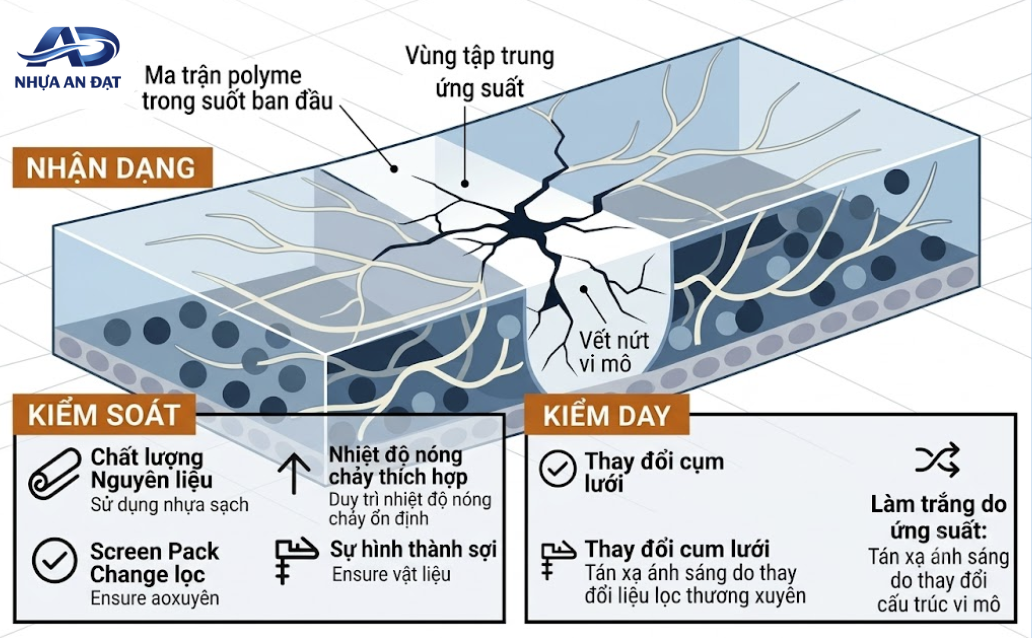
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.