No products in the cart.
Chất bôi trơn PVC Foam Board ảnh hưởng tạo xốp ra sao?
Chất bôi trơn PVC Foam Board ảnh hưởng trực tiếp đến thời điểm fusion, khả năng phát triển melt, quá trình tạo khí và độ ổn định của cấu trúc cell. Nếu lubricant quá nhiều hoặc quá ít, density, bề mặt và output đều có thể biến động dù lượng chất tạo xốp không thay đổi. Trong bài viết này, AN ĐẠT phân tích cách cân bằng hệ bôi trơn theo công thức và điều kiện dây chuyền thay vì áp dụng một tỷ lệ wax cố định.
1. Vai trò của chất bôi trơn trong PVC Foam Board
Trong PVC Compound cho PVC Foam Board, hệ bôi trơn không đơn thuần giúp vật liệu “chạy nhẹ máy”. Lubricant tham gia điều chỉnh ma sát giữa các thành phần trong compound và giữa melt với screw, barrel, die, từ đó tác động trực tiếp đến thời điểm PVC fusion và trạng thái rheology trước khi quá trình tạo xốp phát triển mạnh.
Foam Board nhạy với cân bằng này hơn nhiều sản phẩm PVC đặc. Lý do là melt vừa phải fusion đủ để trở thành một hệ liên tục, vừa phải duy trì đủ melt strength để giữ khí sinh ra từ foaming agent.
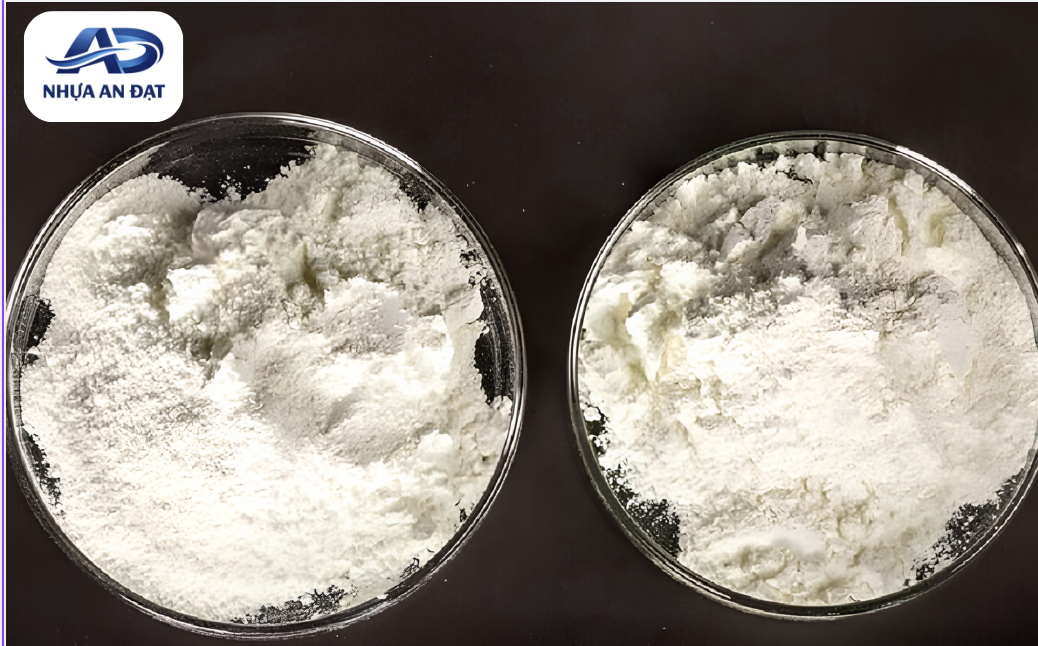
Nếu lubricant làm fusion chậm quá mức, khí có thể bắt đầu phát triển khi melt chưa đủ ổn định. Ngược lại, ma sát quá lớn có thể làm PVC nhận nhiều shear và nhiệt, khiến processing window hẹp hơn và tăng tải extruder.
Trong thực tế, hệ lubricant có thể gồm nhiều nhóm khác nhau như wax, stearate, fatty acid hoặc các chất có xu hướng bôi trơn nội và ngoại khác nhau. Điều quan trọng không phải tên từng nguyên liệu riêng lẻ mà là cân bằng tổng thể giữa ma sát, fusion, melt strength và khả năng thoát khuôn.
Vì vậy, thay một loại lubricant hoặc thay grade wax cần được xem như một thay đổi công thức, đặc biệt khi Foam Board đang chạy gần giới hạn density hoặc output.
2. Lubricant liên quan thế nào đến fusion và foaming?
Quá trình tạo Foam Board cần diễn ra theo một trình tự tương đối ổn định: PVC nhận nhiệt và shear, fusion phát triển, melt đạt đủ độ bền, foaming agent sinh khí, cell hình thành và cuối cùng được giữ cho đến khi tấm được định hình và làm nguội.
Hệ bôi trơn tác động mạnh vào giai đoạn đầu của chuỗi này.
Khi mức bôi trơn phù hợp, compound nhận đủ năng lượng để fusion nhưng vẫn duy trì được ma sát và tải máy trong vùng có thể kiểm soát. Melt sau đó có điều kiện phát triển độ bền cần thiết trước khi quá trình tạo khí mở rộng cell.
Nếu hệ lubricant quá mạnh, đặc biệt theo hướng external lubrication, lượng ma sát truyền vào PVC có thể giảm và fusion bị trì hoãn. Khi đó foaming agent vẫn có thể hoạt động theo vùng nhiệt của nó, nhưng melt chưa chắc đã sẵn sàng để giữ lượng khí đang hình thành.
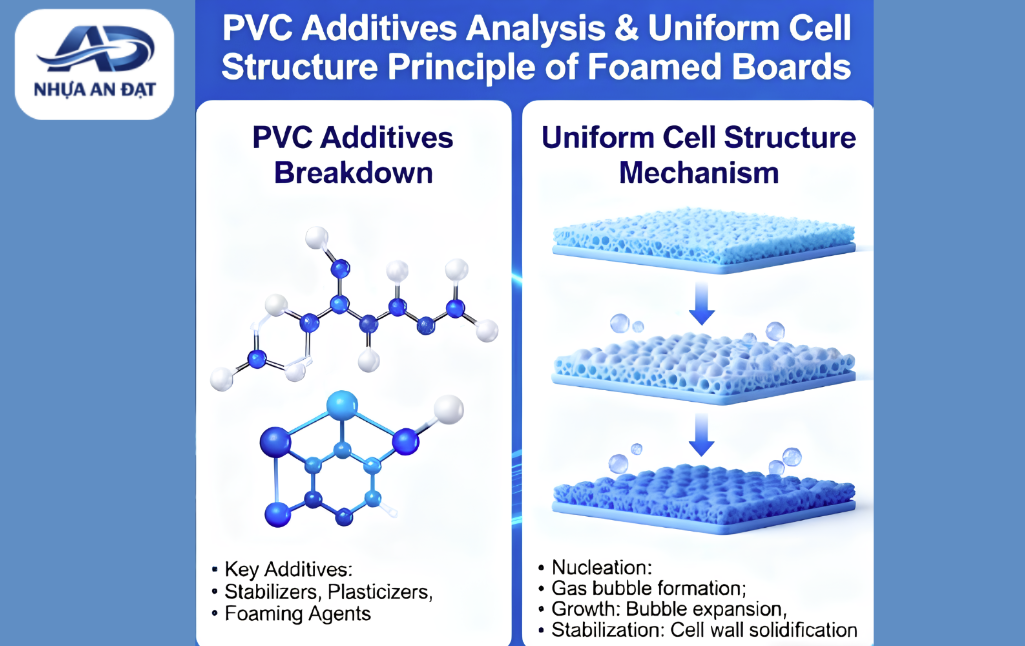
Ở chiều ngược lại, lubricant quá thấp làm shear và ma sát tăng. Fusion có thể diễn ra mạnh hơn nhưng thermal history cũng tăng, kéo theo nguy cơ tải máy cao, nhiệt melt tăng và cửa sổ giữa fusion với foaming trở nên khó kiểm soát.
Đây là lý do density không thể được chỉnh chỉ bằng foaming agent. Một thay đổi trong lubricant có thể làm lượng khí giữ lại trong tấm khác đi dù liều chất tạo xốp vẫn giữ nguyên.
3. Dấu hiệu hệ PVC Foam Board bị over-lubrication
Over-lubrication nên được hiểu là trạng thái mức và cấu trúc hệ bôi trơn mạnh hơn nhu cầu của công thức trong điều kiện máy hiện tại, chứ không phải một con số phr cố định.
Khi fusion bị trì hoãn quá mức, một số biểu hiện có thể xuất hiện đồng thời:
Fusion chậm: Compound cần nhiều thời gian hoặc điều kiện nhiệt cao hơn mới phát triển được trạng thái melt phù hợp. Nếu phải liên tục nâng nhiệt để tấm chạy ổn định, hệ bôi trơn cần được đưa vào phạm vi kiểm tra.
Cell thiếu ổn định: Melt chưa đủ độ bền khi khí phát triển có thể làm cell lớn, nhập cell hoặc dễ sụp sau khi ra khuôn.
Density khó giảm dù đã tăng chất tạo xốp: Khí được sinh ra nhưng khả năng giữ khí không tương xứng, nên tăng foaming agent chưa chắc tiếp tục làm tấm nhẹ hơn.
Torque thấp nhưng tấm không đạt: Máy chạy “nhẹ” không đồng nghĩa công thức tốt. Nếu torque thấp đi cùng fusion yếu, cơ tính hoặc cell kém, cần đánh giá lại hệ lubrication.
Bề mặt hoặc cấu trúc tấm biến động khi tăng output: Ở tốc độ cao, thời gian và năng lượng dành cho fusion thay đổi, làm một công thức đang over-lubricated bộc lộ lỗi rõ hơn.
Điều quan trọng là không kết luận chỉ từ một dấu hiệu. Ví dụ, density cao còn có thể đến từ filler, foaming agent, temperature profile hoặc melt strength chưa phù hợp.
4. Dấu hiệu hệ PVC Foam Board bị under-lubrication
Ở trạng thái ngược lại, ma sát trong hệ quá lớn so với nhu cầu của compound và thiết bị. Khi đó PVC nhận nhiều năng lượng cơ học hơn, làm tải và nhiệt thực tế có thể tăng dù nhiệt cài đặt không thay đổi.
Một số biểu hiện đáng chú ý gồm:
Torque hoặc dòng motor tăng: Screw phải làm việc nặng hơn để vận chuyển và xử lý melt.
Nhiệt melt tăng nhanh: Ma sát và shear tạo thêm nhiệt, làm thermal history của PVC lớn hơn.
Áp suất cao hoặc khó ổn định: Rheology thay đổi có thể làm dòng vật liệu qua die trở nên nhạy hơn với tốc độ và nhiệt.
Tấm dễ đổi màu khi tăng output: Khi shear tiếp tục tăng, khả năng ổn định nhiệt của công thức có thể bị đẩy tới giới hạn.
Cửa sổ sản xuất hẹp: Máy chạy được ở tốc độ thấp nhưng khi tăng output, torque, màu hoặc bề mặt thay đổi nhanh.
Under-lubrication cũng không nên được xử lý bằng cách “thêm wax” ngay lập tức. Nếu nguyên nhân thực tế đến từ resin, filler, Processing Aid hoặc temperature profile, tăng lubricant có thể làm fusion chuyển sang trạng thái ngược lại và phát sinh lỗi mới.
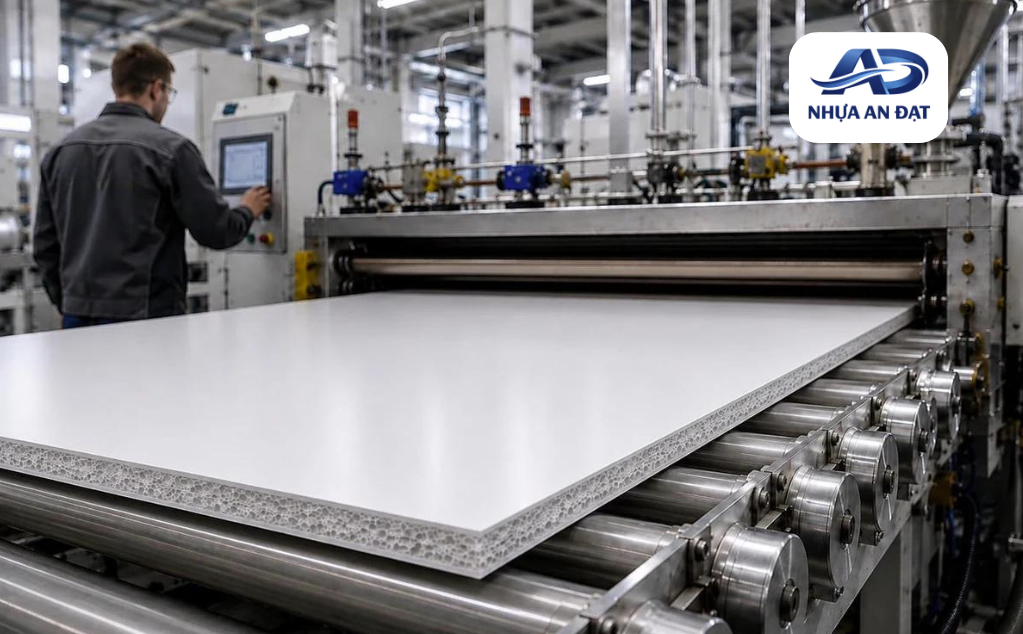
Do đó, nhà máy cần đọc torque, pressure, màu, density và cell structure cùng lúc, thay vì điều chỉnh theo một chỉ số riêng.
5. Quan hệ giữa lubricant, ACR và Foaming Regulator
Trong PVC Foam Board, lubricant và hệ acrylic Processing Aid có mối quan hệ rất chặt vì cả hai cùng ảnh hưởng trạng thái của melt nhưng theo các cơ chế khác nhau.
Processing Aid ACR cho PVC Foam Board hỗ trợ fusion và điều chỉnh rheology. Với các grade có molecular weight cao hoặc được thiết kế theo hướng foaming regulator, vai trò tăng melt strength trở nên đặc biệt quan trọng vì melt phải giữ được cell trong giai đoạn expansion.
Lubricant lại điều chỉnh mức ma sát và tốc độ hệ PVC đi vào trạng thái fusion.
Nếu external lubrication quá mạnh, việc tăng ACR không phải lúc nào cũng giải quyết được toàn bộ vấn đề bởi một phần tác động thúc đẩy fusion có thể đang bị hệ bôi trơn đối kháng. Ngược lại, nếu giảm lubricant quá nhiều để ép fusion nhanh hơn, torque và thermal history có thể tăng ngoài vùng phù hợp.
Foaming regulator cũng không thể tách khỏichất tạo xốp PVC Foam Board. Khí chỉ tạo được cell ổn định khi thời điểm sinh khí phù hợp với mức fusion và melt strength.
Có thể hiểu mối quan hệ này theo một chuỗi:
Lubricant điều chỉnh tốc độ phát triển fusion → ACR/foaming regulator hỗ trợ trạng thái và độ bền melt → foaming agent tạo khí → melt giữ và phát triển cell.
Nếu một mắt xích thay đổi, các thành phần còn lại có thể cần được đánh giá lại.
6. Điều chỉnh lubricant theo máy, filler và density mục tiêu
Không có một hệ lubricant phù hợp cho mọi Foam Board bởi formulation và dây chuyền có thể khác nhau đáng kể.
Trước tiên, cần nhìn vào density mục tiêu. Công thức cần tạo tấm density thấp thường yêu cầu hệ melt có khả năng giữ mức expansion lớn hơn. Khi đó, cửa sổ giữa fusion, melt strength và foaming trở nên nhạy hơn so với một sản phẩm có density cao hơn.
Filler cũng tác động trực tiếp đến bài toán này. Khi CaCO₃ tăng, rheology, tỷ trọng compound và mức tương tác với hệ phụ gia đều thay đổi. Hệ lubricant đã ổn định ở một tỷ lệ filler chưa chắc còn phù hợp khi nhà máy tăng CaCO₃ để tối ưu chi phí.
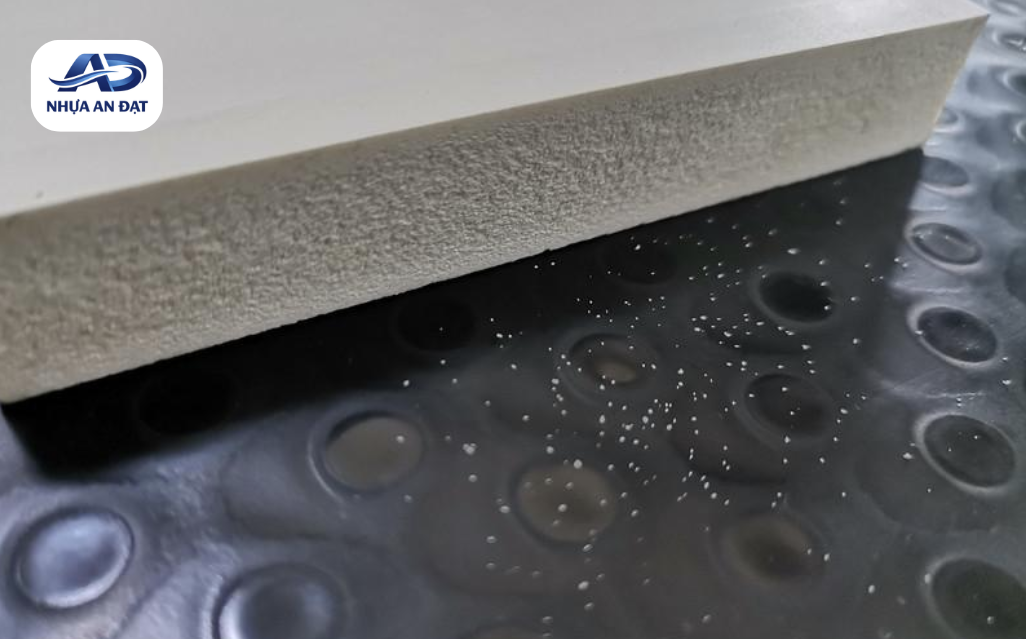
Thiết bị là biến thứ ba cần xem xét. Hai extruder khác screw geometry, L/D hoặc mức shear có thể cần cân bằng lubrication khác nhau dù sử dụng cùng resin và filler.
Vì vậy, khi điều chỉnh công thức nên có một baseline rõ gồm: resin; grade và tỷ lệ filler; Processing Aid hoặc Foaming Regulator; foaming agent; lubricant; profile nhiệt; RPM; torque; output; density và ảnh mặt cắt cell.
Sau đó chỉ thay một hướng chính trong từng vòng thử. Nếu đang đánh giá lubricant, không nên đồng thời thay CaCO₃, tăng ACR và đổi foaming agent vì kết quả sẽ khó truy nguyên.
Một vòng trial tốt không chỉ tạo density thấp hơn mà còn phải giữ được cell tương đối ổn định, bề mặt đạt, tải máy phù hợp và output có thể duy trì trong sản xuất.
7. Câu hỏi thường gặp về chất bôi trơn PVC Foam Board
7.1 Lubricant có làm thay đổi density không?
Có thể, nhưng chủ yếu theo cơ chế gián tiếp. Lubricant làm thay đổi fusion và rheology, từ đó ảnh hưởng khả năng melt giữ và phát triển khí. Vì vậy density có thể thay đổi dù lượng foaming agent không đổi.
7.2 PE wax và stearic acid có vai trò giống nhau không?
Không hoàn toàn. Trong nhiều hệ PVC, PE wax thường thiên về hiệu ứng bôi trơn ngoại, trong khi stearic acid có thể tham gia vào cân bằng lubrication theo cách khác tùy formulation. Không nên thay trực tiếp hai nguyên liệu theo cùng tỷ lệ mà không trial.
7.3 Vì sao tăng wax lại làm cell kém ổn định?
Nếu việc tăng wax làm external lubrication quá mạnh, fusion có thể bị trì hoãn. Khí khi đó có thể phát triển khi melt strength chưa đạt mức cần thiết, khiến cell khó giữ ổn định.
7.4 Có thể chỉnh lubricant chỉ dựa trên torque không?
Không. Torque cần được đọc cùng fusion, pressure, density, cell, màu và bề mặt. Torque thấp hơn chưa chắc là kết quả tốt nếu tấm bị under-fusion.
8. AN ĐẠT cân chỉnh nguyên liệu pha sẵn cho Foam Board như thế nào?
Với nhà máy PVC Foam Board quy mô công nghiệp, công thức thường chứa nhiều nhóm nguyên liệu như PVC Resin, CaCO₃, stabilizer, Processing Aid, Foaming Regulator, foaming agent và nhiều thành phần lubricant. Việc tự cân từng nhóm này làm số biến cần quản lý trong mỗi batch tăng lên.
Tùy nhóm sản phẩm và phạm vi thực tế, AN ĐẠT có thể tiếp nhận công thức tham chiếu, mẫu tấm và dữ liệu máy để đánh giá phương án phối trộn PVC Dry Blend pha sẵn theo mã công thức cho dây chuyền Foam Board.
Trong bài toán lubrication, dữ liệu quan trọng nhất gồm density hiện tại và mục tiêu; tỷ lệ CaCO₃; grade resin; ACR/Foaming Regulator; hệ tạo xốp; profile nhiệt; RPM; torque hoặc dòng motor; output và ảnh mặt cắt cell.
Từ những dữ liệu này, AN ĐẠT đánh giá hệ lubricant trong mối quan hệ với fusion và khả năng giữ cell, thay vì đặt một tỷ lệ PE wax hoặc stearic acid cố định cho mọi khách hàng.
Với các dây chuyền sản lượng lớn, nguyên liệu pha sẵn theo mã công thức đã được trial có thể giúp giảm biến động từ khâu dosing và mixing tại nhà máy sử dụng. Tuy nhiên, mã phối liệu chỉ nên được khóa sau khi xác nhận trên đúng extruder, density và output mục tiêu.
AN ĐẠT cũng không xem thay nguyên liệu là hướng xử lý mặc định cho mọi lỗi cell. Cooling, die, kéo tấm và điều kiện máy vẫn phải được đánh giá nếu dữ liệu cho thấy lỗi phát sinh sau khi melt đã ra khỏi khuôn.
9. Kết luận
Chất bôi trơn PVC Foam Board quyết định một phần quan trọng của processing window thông qua khả năng điều chỉnh ma sát và thời điểm fusion. Khi lubrication quá mạnh, PVC có thể fusion chậm và melt chưa đủ ổn định khi khí hình thành. Khi lubrication quá thấp, shear và nhiệt tăng làm tải máy và thermal history khó kiểm soát.
Vì vậy, hệ bôi trơn phải được đánh giá cùng resin, filler, ACR/Foaming Regulator, foaming agent và điều kiện extrusion.
Mục tiêu cuối cùng không phải máy chạy nhẹ nhất hoặc density thấp nhất trong một mẫu thử, mà là duy trì được density, cấu trúc cell, bề mặt và output ổn định trong sản xuất thực tế.
Nhà máy có thể gửi công thức tham chiếu, density, tỷ lệ filler, dữ liệu torque/output và ảnh mặt cắt cell để AN ĐẠT đánh giá phần phối liệu và khả năng phát triển PVC Dry Blend pha sẵn phù hợp với dây chuyền khi nằm trong phạm vi triển khai.
Thông tin liên hệ - Công Ty TNHH Nhựa An Đạt
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Việt Nam.
Hotline/ ZALO: 0707488367
Email: congthanh.andat@gmail.com
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Xem thêm:
Bài viết liên quan
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.