Chưa có sản phẩm trong giỏ hàng
Mối hàn băng cản nước PVC bị lỗi: Cách nhận biết và xử lý
Mục lục [Hiển thị]
- 1. Vì sao mối hàn waterstop là vị trí dễ phát sinh rủi ro?
- 2. Dấu hiệu nào cho thấy mối hàn băng cản nước không đạt?
- 3. Vì sao mối hàn bị hở hoặc không liên kết hoàn toàn?
- 4. Vì sao mối hàn bị cháy hoặc biến dạng?
- 5. Mối hàn lệch trục ảnh hưởng như thế nào?
- 6. Khi nào có thể xử lý tại chỗ và khi nào phải cắt bỏ hàn lại?
- 7. Quy trình kiểm tra mối hàn trước khi nghiệm thu
- 8. Góc nhìn từ nhà máy AN ĐẠT khi hỗ trợ xử lý mối hàn lỗi
- 9. Kết luận
- Sofuco – Chống thấm vững chắc cho mọi công trình
Mối hàn băng cản nước bị lỗi là một trong những điểm cần được phát hiện trước khi waterstop được cố định hoàn thiện và đổ bê tông. Một mối nối nhìn bên ngoài đã “dính” chưa chắc đã đảm bảo nếu tiết diện bị lệch, còn khe hở hoặc vật liệu bị cháy do gia nhiệt quá mức. Từ góc nhìn sản xuất và hỗ trợ kỹ thuật, AN ĐẠT phân tích các dạng lỗi thường gặp, nguyên nhân và cách đánh giá mối hàn trước khi đưa vào công trình.
1. Vì sao mối hàn waterstop là vị trí dễ phát sinh rủi ro?
Băng cản nước PVC được sản xuất theo từng cuộn, trong khi chiều dài thực tế của mạch ngừng hoặc khe có thể lớn hơn một cuộn và thường xuất hiện nhiều đoạn chuyển tiếp. Vì vậy, hàn nối là công đoạn gần như không thể tránh khỏi tại nhiều dự án.
Vấn đề nằm ở chỗ đoạn băng nguyên bản được tạo hình liên tục trên dây chuyền ép đùn, còn mối nối lại được hình thành bằng thao tác gia nhiệt và ép hai đầu sản phẩm tại hiện trường hoặc khu vực chuẩn bị vật tư. Nếu thao tác không ổn định, phần nối có thể trở thành điểm khác biệt về hình dạng và tính liên tục so với thân băng.
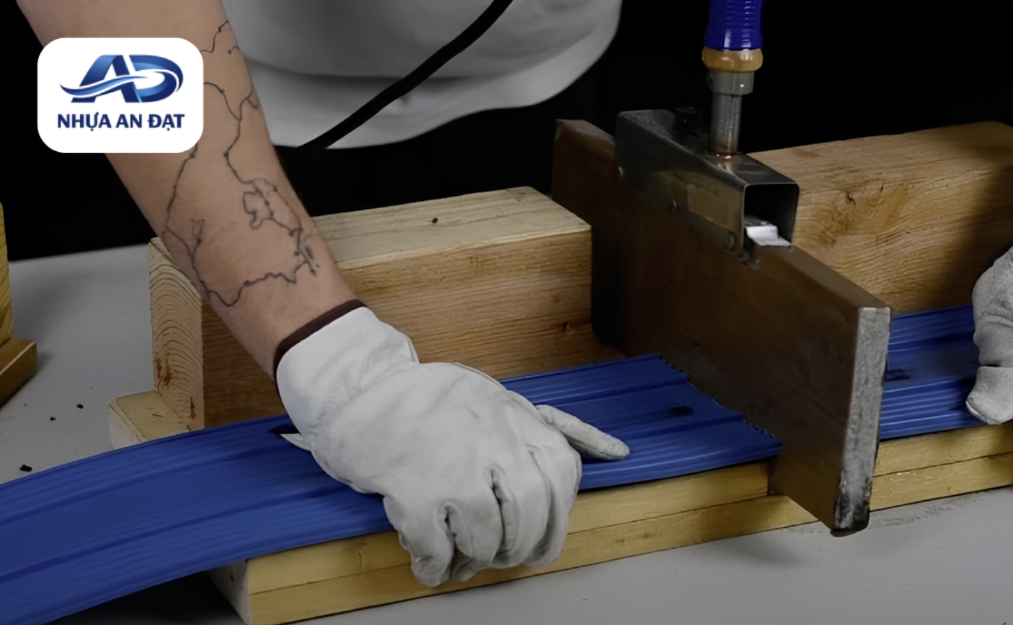
Một lỗi nhỏ như khe hở ở cạnh, lệch gân hoặc cháy vật liệu có thể chưa gây vấn đề ngay khi quan sát. Nhưng khi waterstop đã nằm trong bê tông, vị trí này rất khó tiếp cận để sửa chữa. Do đó, tiêu chí quan trọng nhất là phát hiện và xử lý mối hàn lỗi trước khi nghiệm thu, thay vì chấp nhận vì “nhìn vẫn còn dính”.
2. Dấu hiệu nào cho thấy mối hàn băng cản nước không đạt?
Không cần chờ đến khi công trình phát sinh thấm mới xác định được mối nối có vấn đề. Phần lớn lỗi hàn đều để lại dấu hiệu hình học hoặc ngoại quan có thể kiểm tra trước khi lắp đặt.
Các dạng cần lưu ý gồm:
- Mối hàn còn khe hở: Hai đầu sản phẩm chưa liên kết hoàn toàn, có thể nhìn thấy đường tách hoặc khoảng trống ở một phần tiết diện. Đây là dấu hiệu cần xử lý lại, kể cả khi phần giữa của mối nối đã bám chắc.
- Hai đoạn bị lệch trục: Thân băng hoặc hệ gân không khớp nhau sau khi ép nối. Mối hàn vẫn có thể kín nhưng hình dạng tiết diện bị thay đổi, gây khó khăn khi bố trí và làm mất tính liên tục của cấu tạo.
- PVC bị cháy xém hoặc đổi màu mạnh: Thường xuất hiện khi nhiệt độ quá cao hoặc thời gian tiếp xúc với bàn hàn quá lâu. Phần vật liệu này có thể trở nên cứng, giòn hoặc biến dạng.
- Mối nối bị ép quá mỏng: Dùng lực quá lớn khi PVC đang mềm có thể đẩy vật liệu ra khỏi vùng nối, làm tiết diện tại đây mỏng hơn đáng kể so với thân băng.
- Gân neo biến dạng: Các gân bị ép dẹt, lệch hoặc không còn khớp nhau giữa hai đầu sản phẩm. Điều này cho thấy thao tác căn chỉnh hoặc ép nối chưa chính xác.
Một mối hàn đạt không nhất thiết phải đẹp tuyệt đối về thẩm mỹ, nhưng cần duy trì được tính liên tục của tiết diện và không xuất hiện các khuyết tật có thể tạo thành điểm yếu rõ ràng.
3. Vì sao mối hàn bị hở hoặc không liên kết hoàn toàn?
Mối hàn bị hở thường không xuất phát từ một nguyên nhân duy nhất. Trong thực tế, cần kiểm tra lại cả bước chuẩn bị đầu băng, điều kiện gia nhiệt và thao tác ép nối.
3.1. Hai đầu băng cắt không phẳng hoặc không vuông
Nếu mặt cắt nghiêng, lồi lõm hoặc còn phần vật liệu thừa, hai đầu sẽ không tiếp xúc đồng đều với bàn gia nhiệt. Khi ép lại, một khu vực có thể đã nóng chảy đủ trong khi phần khác vẫn còn khoảng trống.
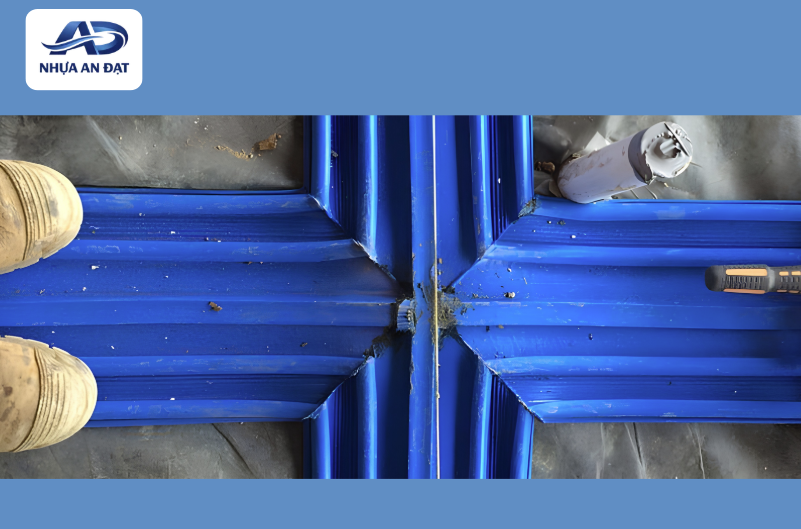
Đây là lỗi dễ phòng ngừa nhưng thường bị xem nhẹ khi thi công gấp. Trước khi hàn, mặt cắt nên được xử lý phẳng và hai đầu sản phẩm cần thử ghép trước để kiểm tra độ khớp. Nếu ngay khi chưa gia nhiệt đã nhìn thấy khoảng hở lớn thì không nên tiếp tục hàn.
Việc chuẩn bị tốt mặt cắt cũng giúp giảm thời gian gia nhiệt vì toàn bộ tiết diện tiếp xúc đồng đều hơn với thiết bị hàn.
3.2. Nhiệt chưa đủ hoặc phân bố không đều
Nếu bề mặt PVC chưa đạt trạng thái mềm thích hợp, hai đầu băng chỉ bám một phần khi ép lại. Mối nối có thể trông liền ở bên ngoài nhưng vẫn còn vùng chưa hòa quyện bên trong tiết diện.
Ngược lại, việc tăng nhiệt quá cao để “chắc chắn sẽ dính” cũng không phải giải pháp. PVC có khoảng gia công phù hợp và nhiệt quá mức lại dẫn đến cháy, co rút hoặc biến dạng.
Vì vậy, người thao tác cần quan sát trạng thái vật liệu thay vì chỉ dựa vào thời gian cố định. Điều kiện thiết bị, chiều dày sản phẩm và model khác nhau có thể khiến thời gian gia nhiệt cần điều chỉnh tương ứng.
4. Vì sao mối hàn bị cháy hoặc biến dạng?
Mối hàn bị cháy thường dễ nhận biết qua hiện tượng đổi màu bất thường, bề mặt sậm màu hoặc vật liệu bị co rút. Nguyên nhân phổ biến là nhiệt độ bàn hàn quá cao, giữ sản phẩm trên bề mặt gia nhiệt quá lâu hoặc bề mặt bàn hàn còn nhựa cháy từ những lần thao tác trước.
Một vấn đề khác là cố sửa một mối nối chưa đạt bằng cách tiếp tục gia nhiệt nhiều lần tại cùng vị trí. Khi PVC đã trải qua nhiều chu kỳ nóng – nguội, phần vật liệu quanh mối nối có thể thay đổi đáng kể so với thân băng.
Trong trường hợp mối hàn đã cháy rõ hoặc tiết diện biến dạng mạnh, phương án an toàn hơn thường là cắt bỏ vùng lỗi, chuẩn bị lại hai đầu và thực hiện một mối nối mới. Không nên cố “đắp” thêm vật liệu hoặc hàn chồng lên khuyết tật nếu chưa có quy trình kỹ thuật phù hợp.
Từ góc nhìn nhà máy AN ĐẠT, kiểm soát một lần hàn đúng từ đầu luôn tốt hơn sửa nhiều lần trên cùng một đoạn sản phẩm.
5. Mối hàn lệch trục ảnh hưởng như thế nào?
Mối hàn lệch trục xảy ra khi hai đoạn băng không nằm trên cùng một đường thẳng sau khi ép nối. Lỗi này có thể xuất hiện do hai đầu băng chưa được căn chỉnh trước khi gia nhiệt, bề mặt thao tác không phẳng hoặc người thi công ép hai đầu trong khi vật liệu còn quá mềm.
Với waterstop có hệ gân rõ như Băng cản nước PVC loại V SOFUCOhoặc Băng cản nước PVC loại O SOFUCO, việc lệch trục thường dễ nhận biết vì các gân hai bên không còn nối tiếp nhau. Nếu sai lệch nhỏ nhưng mối hàn vẫn kín, đội thi công vẫn cần đánh giá mức độ ảnh hưởng đến khả năng bố trí trong kết cấu. Nếu lệch nhiều, phần cánh có thể bị xoắn hoặc khó cố định đúng vị trí.
Trong trường hợp mối nối bị lệch đáng kể, không nên cố kéo hoặc bẻ sản phẩm về vị trí ban đầu sau khi đã nguội. Cách xử lý phù hợp hơn là cắt bỏ đoạn nối, chuẩn bị lại mặt cắt và hàn lại trên một mặt phẳng ổn định.
6. Khi nào có thể xử lý tại chỗ và khi nào phải cắt bỏ hàn lại?
Không phải mọi lỗi đều cần loại bỏ toàn bộ mối nối, nhưng việc quyết định giữ hay làm lại phải dựa trên tình trạng thực tế chứ không theo cảm giác.
Có thể xem xét xử lý tại chỗ khi:
- Mối nối chỉ có phần vật liệu thừa nhẹ bên ngoài nhưng tiết diện vẫn kín và không biến dạng.
- Bề mặt hàn chưa đẹp về ngoại quan nhưng không có khe hở, cháy xém hoặc lệch trục rõ ràng.
- Sai lệch nhỏ không ảnh hưởng đến việc cố định và không làm thay đổi phần làm việc chính của tiết diện.
Ngược lại, nên cắt bỏ và thực hiện lại nếu mối hàn còn khe hở, vật liệu bị cháy hoặc giòn, tiết diện bị ép mỏng rõ rệt, hai đầu lệch trục nhiều hoặc hệ gân không còn nối tiếp hợp lý.
Một nguyên tắc thực tế là không nên giữ lại một mối nối chỉ vì đã mất thời gian thực hiện. Chi phí làm lại một mối hàn trước khi lắp đặt thường nhỏ hơn rất nhiều so với việc xử lý thấm sau khi bê tông đã hoàn thiện.
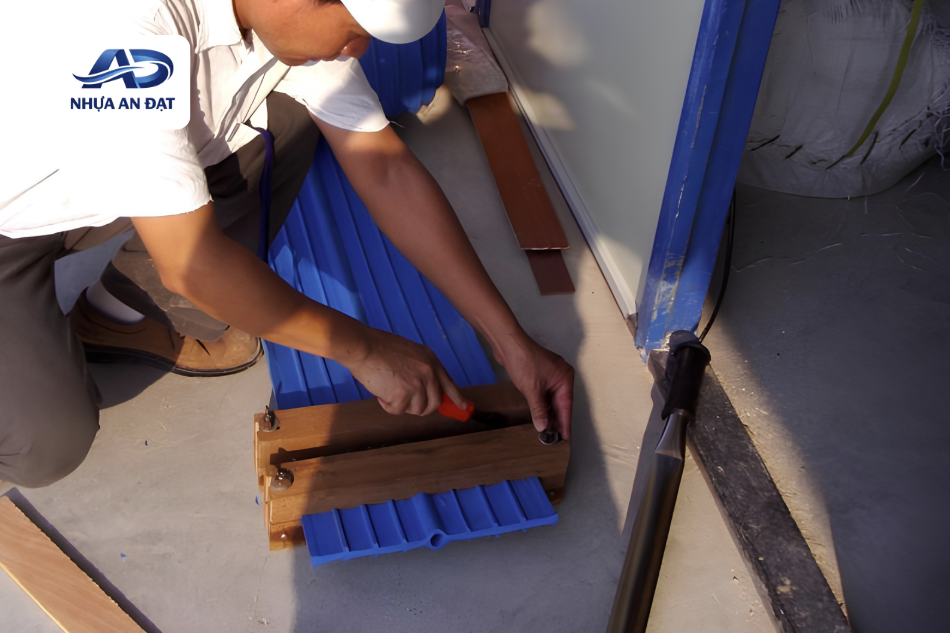
7. Quy trình kiểm tra mối hàn trước khi nghiệm thu
Sau khi hoàn thành hàn nối, cần kiểm tra mối hàn trước khi đưa waterstop vào vị trí cố định. Việc kiểm tra nên thực hiện khi sản phẩm đã nguội hoàn toàn để tránh đánh giá sai do vật liệu còn mềm.
Có thể kiểm tra theo trình tự:
- Quan sát toàn bộ tiết diện: Kiểm tra xem hai đầu băng đã khớp nhau chưa, có khe hở hay vùng cháy xém không.
- Kiểm tra độ thẳng: Đặt băng trên mặt phẳng để quan sát trục của hai đoạn trước và sau mối nối.
- Kiểm tra phần gân: Các gân cần nối tương đối liên tục, không bị ép dẹt hoặc lệch rõ.
- Kiểm tra độ ổn định: Mối hàn không nên bong tách khi sản phẩm được thao tác nhẹ trong quá trình chuẩn bị lắp đặt.
- Kiểm tra lại trước khi đổ bê tông: Sau khi cố định vào cốt thép, cần xác nhận mối nối không bị biến dạng do các hoạt động thi công khác.
Việc kiểm tra hai lần, trước khi lắp và trước khi đổ bê tông, giúp giảm đáng kể nguy cơ bỏ sót lỗi trong quá trình thi công.
8. Góc nhìn từ nhà máy AN ĐẠT khi hỗ trợ xử lý mối hàn lỗi
Từ góc độ nhà sản xuất, AN ĐẠT nhận thấy nhiều lỗi mối hàn không xuất phát từ bản thân vật liệu mà từ việc thao tác chưa ổn định giữa các công nhân hoặc giữa các ca thi công.
Do đó, với những công trình có khối lượng hàn nối lớn, việc thực hiện một vài mối hàn mẫu trước khi triển khai đại trà là rất hữu ích. Mẫu này giúp đội thi công thống nhất cách cắt đầu băng, thời gian gia nhiệt, lực ép và tiêu chí nhận biết mối nối đạt yêu cầu.
Khi sử dụng các loại băng cản nước PVCcó tiết diện khác nhau, người thao tác cũng cần điều chỉnh cách hàn tương ứng. Model dày hơn hoặc có cấu tạo tâm khác có thể cần thời gian gia nhiệt khác so với một tiết diện mỏng hơn.
AN ĐẠT khuyến nghị không áp dụng cứng một thông số hàn cho mọi model nếu chưa kiểm tra thực tế với thiết bị đang sử dụng. Điều quan trọng là giữ được mối nối kín, thẳng và không làm hỏng cấu tạo ban đầu của sản phẩm.
9. Kết luận
Mối hàn băng cản nước bị lỗi thường thể hiện qua các dấu hiệu như hở, lệch trục, cháy xém, ép mỏng hoặc biến dạng gân. Phần lớn các lỗi này có thể được nhận biết và xử lý trước khi waterstop được đưa vào bê tông nếu đội thi công có quy trình kiểm tra rõ ràng.
Thay vì cố sửa nhiều lần trên cùng một vị trí, nên cắt bỏ và hàn lại khi mối nối đã cháy hoặc biến dạng đáng kể. Đây là cách kiểm soát rủi ro đơn giản và hiệu quả hơn so với việc chấp nhận một mối nối chưa chắc chắn.
Là đơn vị trực tiếp sản xuất và gia công băng cản nước, AN ĐẠTcó thể hỗ trợ kỹ sư và nhà thầu trong việc lựa chọn model, cung cấp tài liệu kỹ thuật và trao đổi các vấn đề liên quan đến thi công băng cản nước PVC tại công trình.
>> Xem thêm: Báo giá băng Cản Nước PVC SOFUCO cho công trình & Đại lý
Sofuco – Chống thấm vững chắc cho mọi công trình
- Văn phòng: 267A Phạm Văn Cội, Phú Hoà Đông, Củ Chi, HCM
- Nhà máy: 267A Phạm Văn Cội, Phú Hiệp, Phú Hòa Đông, Củ Chi
- Điện thoại/ZALO: 0779 250 679
- FB:SOFUCO – Nhà Máy Sản Xuất Băng Cản Nước PVC
- Zalo OA: https://zalo.me/1039214726242575982
- Website khác: waterstop.vn; bangcannuocpvc.com.vn; bangcannuocpvc.vn
- Email: bangcannuoc@sofuco.vn
Bài viết liên quan
Chỉ định băng cản nước PVC trên bản vẽ cần thể hiện những gì?
Chỉ định băng cản nước PVC trên bản vẽ cần thể hiện rõ vị trí, model, quy cách và chi tiết lắp đặt để tránh mua sai hoặc thi công sai. Click để xem ngay!
Đại lý băng cản nước nên tập trung vào nhóm khách hàng nào?
Khách hàng của đại lý băng cản nước gồm nhà thầu, kỹ sư, cửa hàng vật liệu và đơn vị mua hàng dự án. Xem cách phân nhóm để phát triển hiệu quả.
Đại lý băng cản nước nên nhập loại nào để tối ưu tồn kho?
Đại lý băng cản nước nên nhập Model V, O, O dày hay KN92? Tìm hiểu cách xây danh mục tồn kho theo nhu cầu công trình để giảm vốn nằm kho.