Chưa có sản phẩm trong giỏ hàng
Vì sao xuất hiện bọt khí khi đùn ống PVC y tế?
Mục lục [Hiển thị]
- 1. Nhận diện các dạng bọt khí khi gặp vấn đề
- 2. Nguyên nhân từ độ ẩm và lưu kho
- 3. Phân hủy nhiệt và profile máy
- 4. Cấp liệu, nén và chân không
- 5. Tạp nhiễm và vệ sinh máy
- 6. Quy trình khoanh vùng và ghi nhận thông số
- 7. Câu hỏi thường gặp
- 8. AN ĐẠT hỗ trợ xử lý yêu cầu PVC Compound như thế nào?
- 9. Kết luận
- Xem thêm
- Xem thêm
Bọt khí khi đùn ống PVC y tế có thể đến từ hơi ẩm, không khí bị giữ trong dòng compound, phân hủy do nhiệt, cấp liệu dao động, khả năng thoát khí kém hoặc tạp nhiễm trong máy. Bọt li ti phân bố đều, bọt lớn đơn lẻ hay bọt xuất hiện kèm vàng màu thường gợi ý những nhóm nguyên nhân khác nhau. Vì vậy, trước khi thay PVC Compound, cần ghi lại hình dạng bọt, vị trí, tần suất xuất hiện cùng nhiệt, RPM, áp suất và điều kiện cấp liệu để khoanh vùng chính xác hơn.
1. Nhận diện các dạng bọt khí khi gặp vấn đề
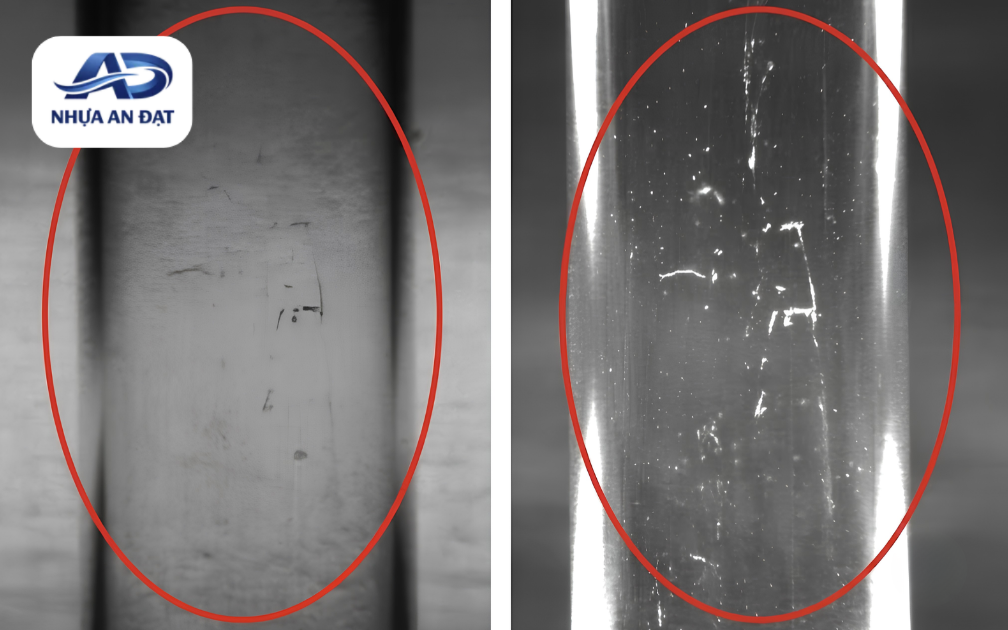
Bước đầu tiên không phải tăng nhiệt hoặc sấy hạt, mà là xác định bọt xuất hiện ở đâu và có hình thái thế nào. Hình dạng lỗi không chứng minh chắc chắn nguyên nhân, nhưng giúp kỹ thuật viên chọn đúng nhóm cần kiểm tra trước.
- Bọt li ti phân bố khá đều: thường ưu tiên kiểm tra độ ẩm, chất dễ bay hơi hoặc lượng không khí chưa thoát hết khỏi melt.
- Bọt lớn, rời rạc: có thể liên quan khí bị giữ cục bộ, cấp liệu không đều, vùng nén chưa ổn định hoặc tạp chất phát sinh khí.
- Bọt kéo dài thành vệt theo chiều ống: nên xem dòng chảy trong khuôn, khí đi theo melt, vùng dead spot hoặc khả năng degassing.
- Bọt kèm vàng hoặc nâu: nhiệt và thời gian lưu cần được kiểm tra ngay vì PVC bị phân hủy nhiệt có thể tạo HCl cùng các sản phẩm phân hủy. Nghiên cứu về thermal degradation xác nhận dehydrochlorination của PVC tạo hydrogen chloride.
- Bọt xuất hiện theo chu kỳ: có thể liên quan feed surging, áp suất dao động, material bridging hoặc vật liệu cũ trong hệ thống được đẩy ra theo từng đợt.
Davis-Standard cũng sử dụng hình thái void, “raindrop” hoặc streak như dấu hiệu để kiểm tra độ ẩm trong dòng polymer khi troubleshoot extrusion.
Ảnh lỗi nên được chụp cả ngoài ống và mặt cắt để phân biệt bọt trong thành với lỗi bề mặt.
2. Nguyên nhân từ độ ẩm và lưu kho
PVC Compound mềm thường không thuộc nhóm bắt buộc phải sấy trong mọi trường hợp. Tuy nhiên, hơi ẩm bám ngoài hạt, nước ngưng tụ, bao nguyên liệu hở hoặc filler hút ẩm vẫn có thể đưa nước vào extruder. Khi nhiệt tăng, nước chuyển sang hơi; nếu không thoát ra kịp trước khi melt đi qua die, nó có thể tạo vi bọt hoặc lỗ rỗng.
Các điểm cần kiểm tra gồm:
- Chênh lệch nhiệt kho – xưởng: bao hạt lạnh đưa vào môi trường nóng ẩm có thể ngưng tụ trên bề mặt.
- Bao đã mở: thời gian mở lâu làm tăng nguy cơ hút ẩm và nhiễm bụi.
- Compound có filler: một số hệ nhiều filler nhạy với ẩm hơn compound thông thường.
- Regrind: phế nghiền có diện tích bề mặt lớn và dễ giữ ẩm hoặc tạp chất hơn pellet nguyên sinh.
- Hệ thống vận chuyển: khí nén, hopper hoặc đường ống có nước ngưng tụ cũng cần được kiểm tra.
Teknor Apex ghi nhận flexible PVC compound thường không cần drying, nhưng sấy có thể hữu ích với compound heavily filled hoặc co-extrusion; điều kiện tham khảo trong tài liệu là 160°F, khoảng 71°C trong 4 giờ. Battenfeld-cincinnati cũng xem residual moisture là một tiêu chí chất lượng quan trọng đối với PVC granulate. Vì vậy, không nên sấy theo thói quen; hãy xác nhận tình trạng ẩm trước và tuân theo khuyến nghị của đúng compound.
3. Phân hủy nhiệt và profile máy
PVC có cửa sổ gia công cần được kiểm soát chặt vì nhiệt quá cao hoặc thời gian lưu kéo dài có thể khởi phát dehydrochlorination. Quá trình này giải phóng HCl và tạo các cấu trúc polyene trong polymer; ở mức nghiêm trọng hơn, thành phẩm có thể xuất hiện mùi khét, vàng, nâu, chấm cháy và khí trong melt. Nghiên cứu cơ chế phân hủy PVC xác nhận HCl là một sản phẩm chính của giai đoạn dehydrochlorination.
Trong thực tế, nhiệt cài trên màn hình không phải lúc nào cũng phản ánh chính xác nhiệt của dòng nhựa. Shear từ screw, tốc độ quay, back pressure và thời gian lưu đều có thể làm nhiệt melt tăng thêm. Vì vậy, khi bọt đi kèm vàng màu hoặc chỉ xuất hiện sau khi dừng máy lâu, cần kiểm tra lịch sử nhiệt thay vì tăng nhiệt để “làm hạt chảy kỹ hơn”.
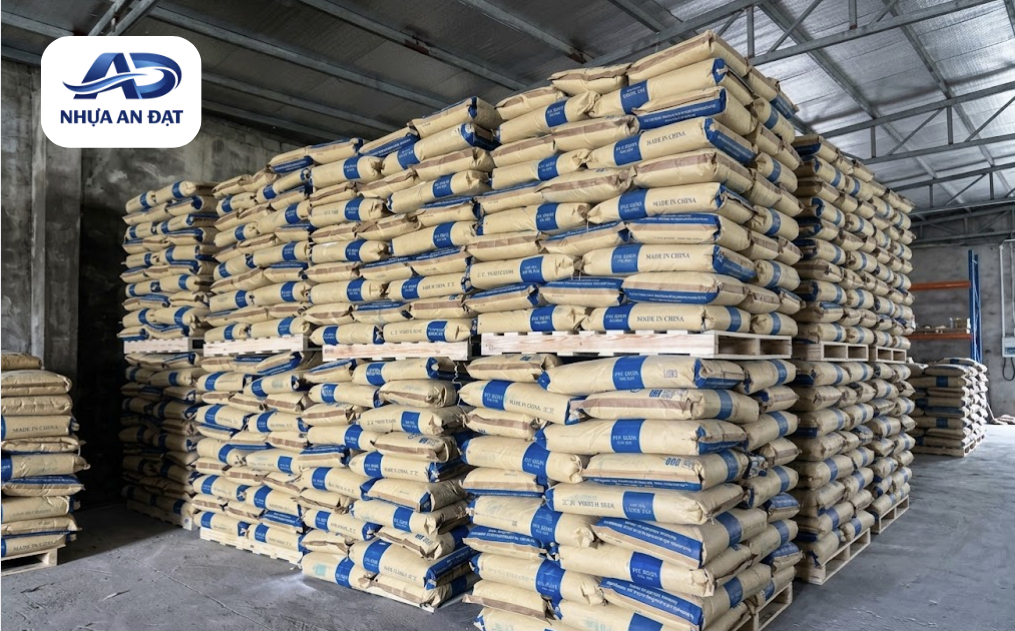
Hướng dẫn extrusion của Teknor Apex đưa ra các dải melt tham khảo theo Shore A và nhấn mạnh không để flexible PVC compound nằm ở nhiệt độ cao quá 15 phút, đồng thời không vận hành với actual melt temperature trên 400°F, khoảng 204°C. Đây không phải giới hạn áp dụng cho mọi compound, nhưng thể hiện rõ tầm quan trọng của thời gian lưu và kiểm soát nhiệt.
Nếu nghi ngờ phân hủy, nên giảm từng bước nhỏ, purge sạch và so sánh lại mẫu thay vì thay đổi toàn bộ profile cùng lúc.
4. Cấp liệu, nén và chân không
Không khí đi vào extruder cùng pellet là bình thường, nhưng hệ screw và vùng nén phải tạo điều kiện để vật liệu nóng chảy, nén và giải phóng lượng khí không cần thiết trước khi đi tới khuôn. Khi cấp liệu dao động, bulk density thay đổi hoặc vùng nén hoạt động chưa phù hợp, một phần khí có thể bị khóa trong melt và tạo bọt khi áp suất giảm ở die.
Những vị trí nên kiểm tra gồm:
- Hopper: bridging, rat-holing hoặc dòng hạt không đều làm output biến động.
- Feed throat: nhiệt bất thường hoặc hạt bám thành có thể làm cấp liệu thiếu ổn định.
- Screw: tỷ số nén và thiết kế screw phải phù hợp với compound và output.
- RPM: tăng tốc quá nhanh có thể thay đổi mức shear, thời gian nén và khả năng thoát khí.
- Vent/vacuum: nếu dây chuyền có vùng degassing, độ kín, filter và vacuum pump phải hoạt động ổn định.
- Áp suất đầu khuôn: dao động áp suất đi cùng bọt theo chu kỳ là dữ liệu quan trọng để khoanh vùng.
Coperion giải thích rằng devolatilization trong extrusion được dùng để loại moisture, air, gases và các chất dễ bay hơi; vacuum venting giúp kéo các thành phần này khỏi polymer melt.
Tuy nhiên, không phải mọi dây chuyền đùn ống PVC đều có vacuum zone giống compounder. Vì vậy, cần đánh giá đúng thiết kế máy trước khi kết luận “hút chân không yếu” là nguyên nhân.
5. Tạp nhiễm và vệ sinh máy
Nếu bọt xuất hiện ngay sau đổi màu, đổi compound, chạy regrind hoặc sau thời gian máy nghỉ dài, tạp nhiễm cần được kiểm tra sớm. Polymer lạ, dầu, nước, vật liệu vệ sinh, hạt cháy hoặc residue trong die đều có thể tạo khí hoặc làm dòng melt mất đồng nhất.
- Polymer không tương thích: vật liệu còn lại từ sản phẩm chạy trước có thể không hòa trộn hoàn toàn với PVC và tạo vùng rỗng hoặc đục.
- Hạt cháy: PVC tồn tại lâu tại dead spot có thể phân hủy, sau đó bong ra thành các đợt gây chấm đen, bọt hoặc vệt nâu.
- Dầu và chất vệ sinh: chất còn lại sau bảo trì có thể bay hơi khi gặp nhiệt.
- Nước trong hệ thống: nước rò hoặc condensation quanh feed system có thể đi vào vật liệu.
- Screen hoặc breaker plate bẩn: cản trở dòng chảy, tăng áp suất và tạo vùng lưu vật liệu lâu hơn.
Davis-Standard khuyến nghị khi nghi ngờ contamination cần kiểm tra material handling system, hopper, dryer, extruder, screen changer và die; với lỗi “milky areas”, polymer không tương thích là một nguyên nhân cần loại trừ.
Do đó, vệ sinh đúng quy trình là một bước chẩn đoán, không chỉ là hoạt động bảo trì. Nếu bọt biến mất sau purge và vệ sinh, chưa nên chỉnh công thức.
6. Quy trình khoanh vùng và ghi nhận thông số
Để xử lý bọt khí có hệ thống, nên giữ nguyên compound và chỉ thay từng biến. Bộ dữ liệu càng đầy đủ thì việc trao đổi với nhà cung cấp hạt hoặc kỹ thuật máy càng nhanh.
- Chụp ảnh lỗi: bọt li ti hay lớn, trong thành hay bề mặt, có vàng màu hay không.
- Lưu mẫu: giữ đoạn đạt và đoạn lỗi của cùng ca.
- Đối chiếu lô: mã hạt, ngày mở bao, COA và mẫu lưu.
- Kiểm tra ẩm: kho, condensation, regrind và hệ cấp liệu.
- Ghi toàn bộ nhiệt: barrel, die và nếu có thể là melt thực tế.
- Ghi RPM – output – pressure: xem bọt có liên hệ với dao động tải hoặc áp suất.
- Kiểm tra thời gian lưu: đặc biệt sau dừng máy hoặc giảm sản lượng.
- Kiểm tra vent/vacuum: nếu máy có hệ degassing.
- Purge và vệ sinh: loại trừ contamination.
- Chạy lại ở điều kiện chuẩn: chỉ sau đó mới quyết định có cần điều chỉnh compound.
Coperion lưu ý vacuum zone trong extruder có chức năng giải phóng gas, moisture và residual volatiles có thể thúc đẩy hình thành void. Quy trình này giúp phân biệt lỗi hạt, lỗi máy và lỗi vận hành trước khi tốn thêm một vòng chỉnh công thức.
7. Câu hỏi thường gặp
7.1 PVC Granules có bắt buộc phải sấy không?
Không. Với flexible PVC, hướng dẫn của Teknor Apex ghi nhận drying thường không cần thiết; một số compound filled hoặc co-extrusion có thể hưởng lợi từ sấy, với mốc tham khảo 71°C trong 4 giờ của hãng.
Nếu hạt đang khô và được lưu đúng cách, sấy quá mức có thể chỉ làm tăng thêm một biến kiểm soát mà không xử lý nguyên nhân thật.
7.2 Bọt li ti và bọt lớn khác nguyên nhân thế nào?
Bọt li ti phân bố rộng thường khiến kỹ thuật viên ưu tiên kiểm tra ẩm, volatile hoặc khí chưa thoát hết. Bọt lớn, thưa và không đều thường cần xem cấp liệu, khí bị khóa cục bộ, tạp nhiễm hoặc biến động melt.
Đây là dấu hiệu định hướng, không phải kết luận tuyệt đối.
7.3 Khi nào cần giảm nhiệt hoặc tăng hút chân không?
Nên xem xét giảm nhiệt khi bọt đi kèm vàng, mùi khét, chấm cháy hoặc xuất hiện sau thời gian lưu dài. PVC phân hủy nhiệt có cơ chế dehydrochlorination tạo HCl, vì vậy overheat cần được loại trừ sớm.
Tăng vacuum chỉ phù hợp khi máy có hệ degassing và dữ liệu cho thấy gas/moisture chưa được loại bỏ hiệu quả. Coperion mô tả vacuum venting là một phương pháp loại khí, hơi ẩm và volatile khỏi melt.
8. AN ĐẠT hỗ trợ xử lý yêu cầu PVC Compound như thế nào?
AN ĐẠT chuyên cung cấp PVC Compound mềm cho dây cáp điện, gioăng chống thấm, đế giày dép, ống y tế và đồ chơi; đồng thời cung cấp PVC Compound cứng cho ống nước công nghiệp, thanh profile cửa và phụ kiện xây dựng.
Khi khách hàng gặp bọt khí trong quá trình đùn, AN ĐẠT khuyến nghị gửi đồng thời ảnh lỗi và dữ liệu máy, thay vì chỉ gửi mẫu hạt. Bộ dữ liệu hữu ích gồm: mã compound, lô hàng, Shore A, thời gian mở bao, tình trạng sấy, profile nhiệt, RPM, output, áp suất, đường kính screw, cấu hình vent/vacuum nếu có và thời điểm lỗi bắt đầu.
Từ dữ liệu này, AN ĐẠT có thể phối hợp đối chiếu mẫu lưu, kiểm tra tính ổn định của lô và xem xét khả năng điều chỉnh compound khi nguyên nhân thực sự liên quan đến vật liệu. Khách hàng có thể gửi mẫu và thông số để AN ĐẠT tư vấn phương án gia công hạt nhựa PVC phù hợp với dây chuyền.
9. Kết luận
Bọt khí khi đùn ống PVC y tế có thể xuất phát từ ẩm, khí bị giữ, phân hủy nhiệt, cấp liệu không ổn định, khả năng thoát khí kém hoặc tạp nhiễm. Hình dạng và tần suất xuất hiện của bọt là dữ liệu đầu tiên giúp xác định hướng kiểm tra.
Không nên xử lý bằng cách tăng nhiệt hoặc sấy hạt ngay lập tức. Doanh nghiệp cần lưu mẫu đạt – lỗi, ghi nhiệt thực tế, RPM, áp suất, output, tình trạng kho, thời gian lưu và vacuum trước khi thay đổi compound.
Công Ty TNHH Nhựa An Đạt chuyên cung cấp PVC Compound cứng – mềm theo yêu cầu kỹ thuật. Khách hàng có thể gửi mẫu kèm TDSD để AN ĐẠT hỗ trợ khoanh vùng và xem xét phương án vật liệu phù hợp.
Xem thêm
- Sản xuất hạt nhựa PVC Compound theo yêu cầu
- Gia công hạt nhựa PVC theo mẫu và thông số
- Nhựa nguyên sinh có độc không? Hiểu đúng để chọn đúng
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Xem thêm
Tiêu chí chọn hạt nhựa PVC cho ron, gioăng doanh nghiệp không thể bỏ qua
Nhà máy AN ĐẠT - Sản xuất hạt nhựa PVC Compound theo yêu cầu
- Nhựa nguyên sinh có độc không? Hiểu đúng để chọn đúng
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr