Chưa có sản phẩm trong giỏ hàng
Hướng dẫn hàn nối băng cản nước PVC kín và thẳng mối
Mục lục [Hiển thị]
Trong quá trình thi công băng cản nước PVC, hầu hết các công trình đều phải thực hiện hàn nối để đạt đúng chiều dài theo thiết kế. Nếu mối hàn không kín hoặc bị lệch, đây có thể trở thành vị trí làm giảm hiệu quả chống thấm của toàn bộ hệ thống. Vì vậy, việc hàn băng cản nước PVC cần được thực hiện đúng quy trình và kiểm tra cẩn thận trước khi đổ bê tông. Trong bài viết này, AN ĐẠT sẽ hướng dẫn quy trình hàn nối thẳng cơ bản và những lưu ý quan trọng giúp hạn chế lỗi trong thực tế.
1. Vì sao mối hàn là vị trí cần được kiểm soát?
Băng cản nước PVC thường được sản xuất theo cuộn với chiều dài tiêu chuẩn. Khi triển khai trên công trình, chiều dài thực tế của mạch ngừng hoặc khe co giãn thường lớn hơn chiều dài của một cuộn hoặc cần ghép nhiều đoạn để phù hợp với hình dạng kết cấu. Vì vậy, việc hàn nối là công đoạn gần như không thể tránh khỏi.
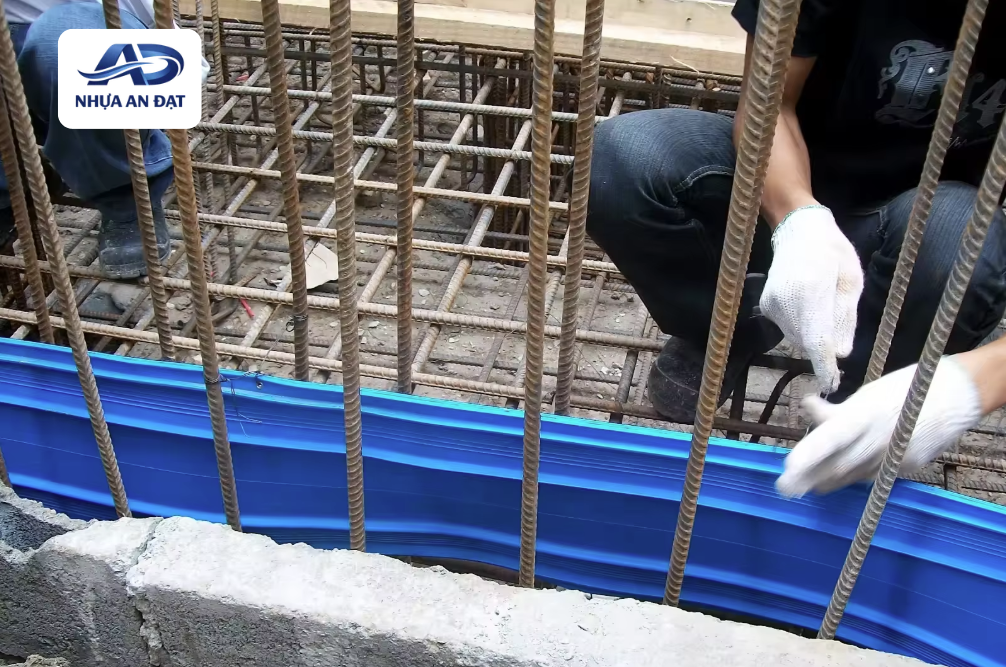
Nếu được thực hiện đúng kỹ thuật, mối hàn sẽ tạo thành một tiết diện liên tục, đảm bảo khả năng làm việc tương tự như phần thân của sản phẩm. Ngược lại, mối hàn bị hở, cháy, lệch hoặc không đồng đều có thể làm giảm khả năng liên kết với bê tông và ảnh hưởng đến hiệu quả chống thấm của toàn bộ tuyến băng.
Từ kinh nghiệm hỗ trợ kỹ thuật tại nhà máy, AN ĐẠT nhận thấy phần lớn các mối hàn không đạt yêu cầu đều xuất phát từ việc xử lý bề mặt chưa đúng, nhiệt độ hàn không phù hợp hoặc thao tác ép hai đầu băng chưa đồng đều. Đây đều là những lỗi có thể kiểm soát nếu quy trình được thực hiện đúng ngay từ đầu.
2. Khi nào cần hàn nối băng cản nước PVC?
Không phải mọi công trình đều sử dụng nguyên một cuộn băng cản nước. Trong nhiều trường hợp, việc hàn nối là yêu cầu bắt buộc để đáp ứng chiều dài hoặc hình dạng thực tế của kết cấu.
Thông thường, cần hàn nối trong các trường hợp sau:
Chiều dài mạch ngừng hoặc khe lớn hơn chiều dài cuộn: Hai hoặc nhiều đoạn băng phải được nối với nhau để tạo thành một tuyến liên tục. Mối hàn cần đảm bảo đúng tiết diện trước khi lắp đặt vào công trình.
Thi công theo nhiều giai đoạn: Một số công trình chia thành nhiều khu vực hoặc nhiều đợt thi công khác nhau. Việc hàn nối giúp liên kết các đoạn băng đã được chuẩn bị trước thành một hệ thống thống nhất.
Thay thế đoạn băng bị hư hỏng: Nếu phát hiện sản phẩm bị rách hoặc biến dạng trước khi đổ bê tông, đội thi công có thể cắt bỏ phần lỗi và hàn nối lại để đảm bảo chất lượng.
Điều quan trọng là mọi mối hàn nên được hoàn thành và kiểm tra trước khi lắp đặt vào kết cấu. Việc hàn trực tiếp tại vị trí đã cố định thường khó thao tác và khó đảm bảo chất lượng bằng hàn trên mặt phẳng.
3. Chuẩn bị trước khi hàn nối
Trước khi bắt đầu, cần chuẩn bị đầy đủ thiết bị và kiểm tra tình trạng của sản phẩm để hạn chế các lỗi phát sinh trong quá trình hàn. Các nội dung cần chuẩn bị gồm:
Kiểm tra sản phẩm: Hai đầu băng cần sạch, không bám bụi, dầu mỡ hoặc các tạp chất có thể ảnh hưởng đến quá trình nóng chảy.
Cắt đầu băng vuông góc: Mặt cắt nên phẳng và vuông góc với chiều dài sản phẩm để khi ghép hai đầu không tạo khe hở hoặc lệch tiết diện.
Chuẩn bị thiết bị hàn: Sử dụng dao hàn hoặc máy hàn chuyên dụng có khả năng gia nhiệt ổn định. Thiết bị cần được làm sạch trước khi sử dụng để tránh bám nhựa cháy lên bề mặt mối hàn.
Bố trí mặt phẳng thao tác: Hai đoạn băng nên được đặt trên bề mặt phẳng, chắc chắn và đủ không gian để căn chỉnh trước khi ép nối.
Việc chuẩn bị đầy đủ giúp quá trình hàn diễn ra thuận lợi hơn, đồng thời giảm nguy cơ phải cắt bỏ và hàn lại nhiều lần do sai lệch trong bước đầu.
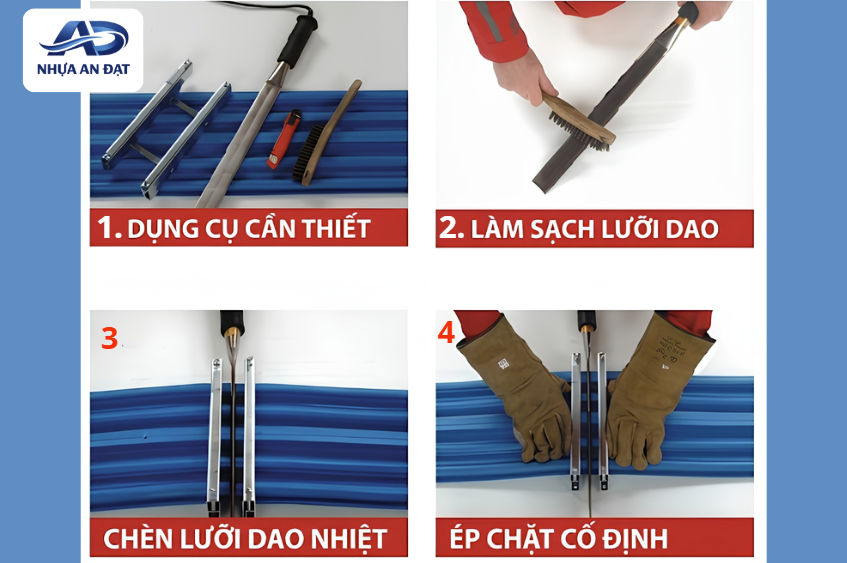
3.1. Gia nhiệt đúng cách trước khi ép nối
Sau khi đã chuẩn bị đầy đủ dụng cụ và căn chỉnh hai đầu băng, bước tiếp theo là gia nhiệt bề mặt cần hàn. Đây là công đoạn quyết định chất lượng của toàn bộ mối nối, bởi nếu nhiệt độ không phù hợp, hai đầu băng sẽ không liên kết hoàn toàn với nhau.
Khi gia nhiệt, cần làm nóng đồng đều toàn bộ tiết diện tiếp xúc thay vì chỉ tập trung vào phần giữa hoặc mép ngoài. Mục tiêu là để lớp PVC ở hai đầu băng đạt trạng thái mềm vừa đủ, tạo điều kiện cho vật liệu hòa quyện khi ép nối.
Trong quá trình này, người thi công cần lưu ý:
- Gia nhiệt đồng đều trên toàn bộ mặt cắt: Nếu nhiệt phân bố không đều, một số vị trí sẽ nóng chảy nhiều hơn, trong khi các vị trí khác chưa đủ nhiệt để liên kết.
- Không gia nhiệt quá lâu: Nhiệt quá cao có thể làm PVC cháy xém, đổi màu hoặc giảm cơ tính tại vị trí mối hàn.
- Không ép nối khi vật liệu chưa đạt trạng thái thích hợp: Nếu bề mặt chưa đủ mềm, mối hàn sẽ khó tạo liên kết hoàn chỉnh và dễ xuất hiện khe hở.
Việc kiểm soát nhiệt độ ổn định quan trọng hơn việc cố tăng nhiệt để rút ngắn thời gian. Một mối hàn đạt yêu cầu luôn được tạo ra từ quá trình gia nhiệt đồng đều và thao tác đúng kỹ thuật.
3.2. Ép nối và giữ ổn định mối hàn của băng cản nước PVC
Sau khi hai đầu băng đạt nhiệt độ phù hợp, cần đưa chúng vào vị trí và ép nối ngay khi vật liệu vẫn còn ở trạng thái dẻo.
Quá trình ép cần thực hiện dứt khoát nhưng không dùng lực quá mạnh. Nếu lực ép không đều, tiết diện sản phẩm có thể bị lệch hoặc biến dạng, làm giảm khả năng làm việc sau khi lắp đặt vào kết cấu bê tông.
Để mối hàn đạt chất lượng, người thi công nên chú ý:
- Hai đầu băng phải được căn thẳng trục trước khi ép.
- Toàn bộ gân và tiết diện cần khớp với nhau, không bị lệch cao độ.
- Giữ ổn định mối nối trong thời gian làm nguội, tránh dịch chuyển hoặc xoay sản phẩm.
- Không kéo, uốn hoặc lắp đặt ngay khi mối hàn chưa nguội hoàn toàn.
Một mối nối được ép đúng sẽ có hình dạng gần như đồng nhất với phần thân của băng cản nước. Đây cũng là dấu hiệu ban đầu để đánh giá chất lượng trước khi tiến hành các bước kiểm tra tiếp theo.
4. Kiểm tra mối hàn trước khi đưa vào thi công
Sau khi hoàn thành, mối hàn cần được kiểm tra trước khi lắp đặt vào công trình. Việc phát hiện sớm các sai sót sẽ giúp tiết kiệm nhiều thời gian hơn so với xử lý khi sản phẩm đã được cố định trong cốt thép hoặc sau khi đổ bê tông.
Một số nội dung nên kiểm tra gồm:
- Mối hàn thẳng và đồng đều: Tiết diện hai đầu băng phải khớp nhau, không bị lệch tim hoặc lệch gân.
- Không xuất hiện khe hở: Quan sát toàn bộ mặt cắt để đảm bảo vật liệu đã liên kết kín, không còn khoảng trống giữa hai đầu nối.
- Không bị cháy hoặc biến màu: Nếu PVC đổi màu, cháy sém hoặc co rút bất thường, cần xem lại quá trình gia nhiệt vì cơ tính của vật liệu có thể đã bị ảnh hưởng.
- Tiết diện không bị biến dạng: Sau khi ép, phần gân và thân băng vẫn phải giữ được hình dạng thiết kế, không bị bóp méo hoặc ép dẹt.
Nếu phát hiện mối hàn không đạt yêu cầu, nên cắt bỏ đoạn nối và thực hiện lại. Không nên cố sửa chữa hoặc hàn chồng lên mối cũ vì rất khó đảm bảo chất lượng.
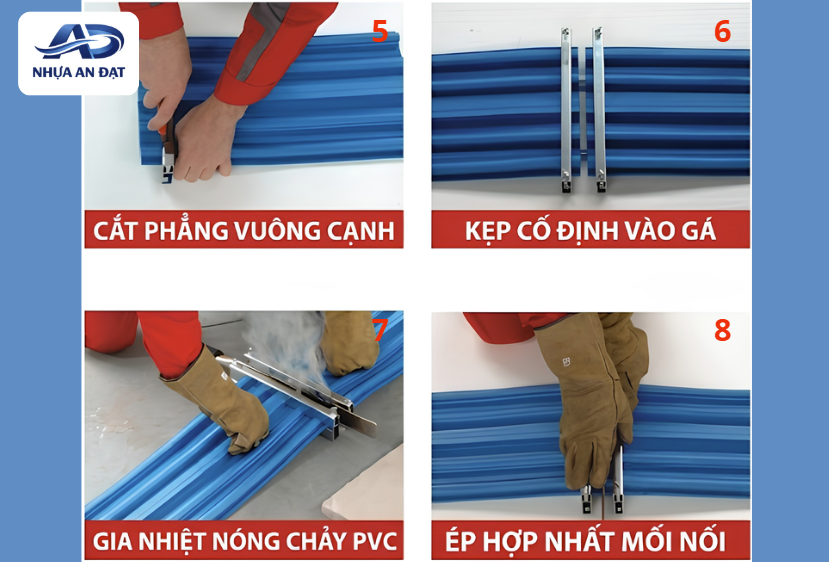
5. Những lỗi thường gặp khi hàn băng cản nước PVC
Trong thực tế, nhiều lỗi không xuất phát từ thiết bị mà đến từ thao tác của người thực hiện. Những lỗi này hoàn toàn có thể hạn chế nếu quy trình được kiểm soát tốt.
Một số lỗi thường gặp gồm:
- Hai đầu băng không cắt vuông góc: Làm xuất hiện khe hở sau khi ép nối và khiến tiết diện không đồng đều.
- Gia nhiệt quá cao: Bề mặt PVC bị cháy hoặc co rút, ảnh hưởng đến khả năng liên kết và tuổi thọ của mối hàn.
- Gia nhiệt chưa đủ: Hai đầu băng chưa hòa quyện hoàn toàn, dễ bong tách khi chịu tác động trong quá trình thi công.
- Ép lệch trục: Gân của hai đoạn băng không khớp nhau, làm giảm hiệu quả chống thấm tại vị trí nối.
- Di chuyển sản phẩm khi chưa nguội: Mối nối dễ bị biến dạng hoặc mất liên kết trước khi vật liệu ổn định.
Các lỗi trên tuy nhỏ nhưng đều có thể trở thành điểm yếu của toàn bộ hệ thống chống thấm. Vì vậy, việc kiểm tra từng mối nối trước khi đưa vào công trình luôn là yêu cầu cần thiết.
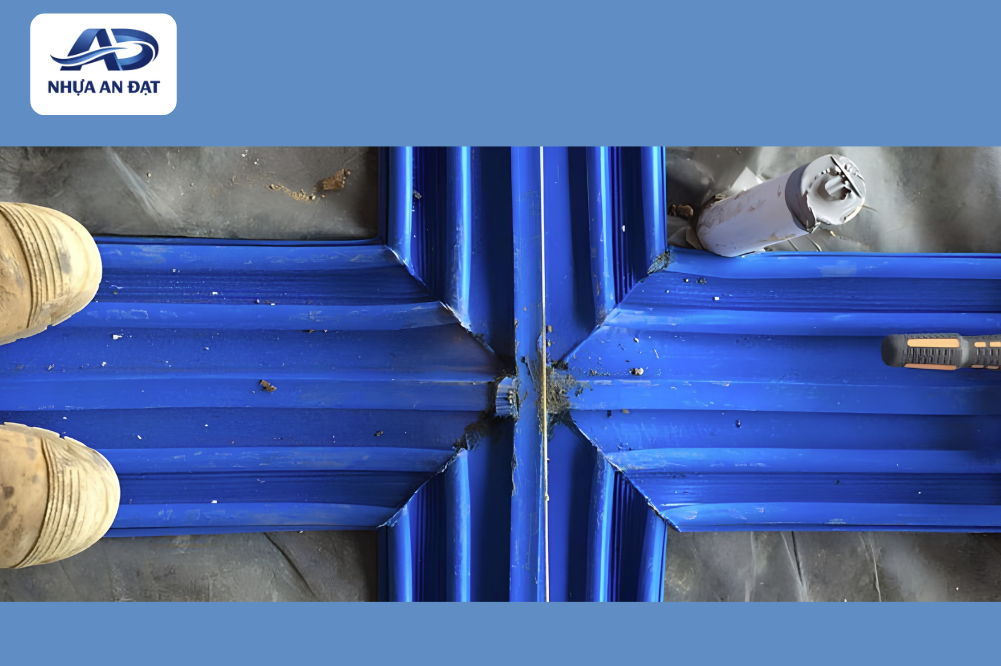
6. Kinh nghiệm từ nhà máy AN ĐẠT
Trong quá trình sản xuất và hỗ trợ kỹ thuật cho các dự án, AN ĐẠT nhận thấy nhiều đơn vị chỉ kiểm tra ngoại quan của mối hàn mà chưa chú ý đến sự đồng đều của toàn bộ tiết diện. Thực tế, một mối hàn nhìn kín chưa chắc đã đạt yêu cầu nếu phần gân bị lệch hoặc vật liệu bị biến dạng trong quá trình ép.
Đối với các công trình có yêu cầu chống thấm cao, chúng tôi luôn khuyến nghị thực hiện hàn thử trước khi thi công đại trà. Việc này giúp kiểm tra thao tác của đội thi công, điều chỉnh nhiệt độ phù hợp với thiết bị đang sử dụng và thống nhất quy trình ngay từ đầu, từ đó hạn chế sai sót trong quá trình lắp đặt thực tế.
7. Kết luận
Hàn băng cản nước PVC là công đoạn quan trọng quyết định tính liên tục của hệ thống chống thấm. Một mối hàn đạt yêu cầu cần đảm bảo đúng tiết diện, liên kết kín và giữ nguyên hình dạng của sản phẩm sau khi hoàn thành.
Bên cạnh việc lựa chọn đúng các loại băng cản nước PVC, đội thi công cũng cần tuân thủ đúng quy trình hàn, kiểm tra kỹ từng mối nối và chỉ đưa sản phẩm vào công trình khi đã đạt yêu cầu kỹ thuật.
Nếu cần tư vấn lựa chọn sản phẩm hoặc giải pháp phù hợp cho từng hạng mục, AN ĐẠT luôn sẵn sàng hỗ trợ kỹ sư, nhà thầu và đại lý trong suốt quá trình thiết kế, thi công và nghiệm thu.
CÔNG TY TNHH NHỰA AN ĐẠT – Nhà máy sản xuất băng cản nước PVC SOFUCO
- Địa chỉ: 267A Phạm Văn Cội, Ấp Phú Hiệp, Xã Phú Hòa Đông, Củ Chi, TP.HCM
- Hotline/ Zalo: 0779 250 679
- Website: http://andatplastic.vn/
- Email:bangcannuoc@sofuco.vn
Tags:băng cản nước PVC
Bài viết liên quan
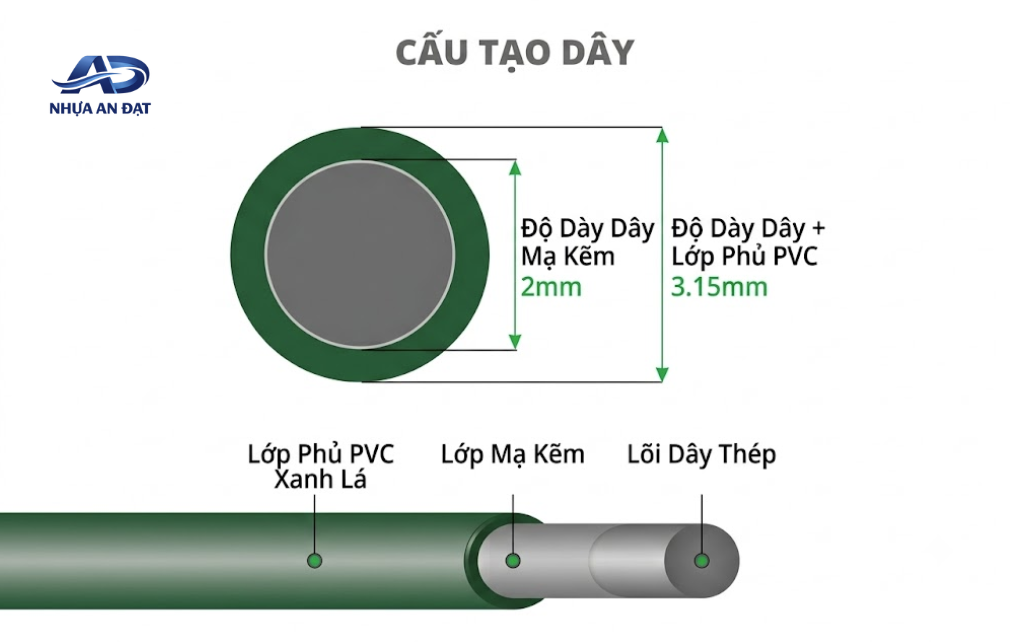
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.